Holen Sie sich ein Zitat
Ein Einkaufsingenieur schickt 5.000 Motorgehäuse aus Druckguss zur schwarzen Eloxierung. Die Proben sahen gut aus. Das Produktionslos ist grau gesprenkelt, mit weißen Flecken um die Markierungen des Auswerferstifts und einem sichtbaren Farbbruch an der Stelle, an der die bearbeitete Fläche auf die Gussoberfläche trifft. An der Eloxallinie hat sich nichts geändert. Was sich geändert hat, war das Casting-Los.
Kurze Antwort zuerst: Aluminiumdruckgussteile können eloxiert werden, und ein Service, der sich mit Druckguss auskennt, kann ein wiederholbares Finish vom Typ II oder Typ III erzielen. Doch das Ergebnis steht fest, bevor die Teile den Tank erreichen. Drei Eingaben steuern fast alles, was Sie auf der fertigen Oberfläche sehen – die Legierung, in die das Gussteil gegossen wird, die Festigkeit der Haut im Gusszustand und wie das Teil gestaltet und maskiert wird. Wenn Sie dies richtig machen, wird das Eloxieren zu einem stabilen Produktionsprozess. Wenn Sie etwas falsch machen, wird das kosmetische Ergebnis auch durch noch so viel Geschick beim Abfüllen nicht mehr gerettet.
Beim Eloxieren entsteht eine Oxidschicht aus dem Metall selbst. Was kein Aluminium ist, bleibt dort, wo es ist, und das Oxid bildet sich um es herum. Druckgusslegierungen enthalten viele Nicht-Aluminium-Anteile, sodass die Beschichtung die darunter liegende Struktur übernimmt.
Auch die Umformmethode ist wichtig. Druckguss, Sandguss und Feinguss hinterlassen unterschiedliche Oberflächenhäute und unterschiedliche Porositätsmuster, sodass dieselbe Legierung je nach Herstellung des Teils sehr unterschiedlich eloxieren kann.
Wenn in einer Zeichnung ADC12 angegeben ist und der Kunde ein helles, klares Eloxal erwartet, das zu einem 6061-Profil passt, ist diese Anforderung nicht erreichbar – nicht mit einem besseren Eloxal und nicht mit stärkerem Polieren. Die Legierung muss für die Endbearbeitung ausgewählt werden, und diese Auswahl erfolgt in der Druck- und Gussphase.
| Legierung | Siliziumgehalt | Anodisierungsverhalten | Beste Passform |
|---|---|---|---|
| A383 / ADC12 (sekundär) | ~9,5–11,5 % | Dunkelgrau bis fast schwarz, seidenmatt, anfällig für Schmutz; Die Farbkonsistenz ist am schwersten zu halten | Gehäuse, Halterungen und Abdeckungen, bei denen die Farbe dunkel ist und der kosmetische Anspruch mäßig ist |
| A360 | ~9–10 %, weniger Kupfer | Grau, bessere Korrosionsbeständigkeit und stabilere Farbe als A383 | Motorgehäuse und Abdeckungen, die Korrosionsbeständigkeit erfordern |
| AlSi10MnMg (primär, z. B. Silafont-36) | ~10 %, eisenarm, Mangan zugesetzt | Gleichbleibendste Anodisierungsreaktion unter den Druckgusslegierungen; hellgrau und färbbar | Struktur- und EV-Teile, Batteriegehäuse, dünnwandige Sicherheitskomponenten |
| 6061 (geschmiedet) | unter 1 % | Hell, gleichmäßig und leicht zu färben | Nur bearbeitete Teile – kein Hochdruckguss möglich |
Die meisten Programme landen auf einem von zwei Pfaden. Wenn es sich bei der Oberfläche um eine dunkle, dekorative Eloxierung auf einem Allzweckguss handelt, ist A383 bearbeitbar und kostengünstig, und das Erscheinungsbild basiert auf einem seidenmatten Grau-Schwarz. Wenn die Eloxierung funktionsfähig ist oder gefärbt werden muss, kostet der Wechsel zu einer Primärlegierung wie AlSi10MnMg zwar mehr pro Kilogramm, eliminiert aber den größten Teil des Farbrisikos.
Auch die Bearbeitung verändert das Bild. Ein im Gusszustand eloxiertes Teil erscheint dunkler und fleckiger als das gleiche Teil mit bearbeiteten sichtbaren Flächen. Wenn ein einheitlicher Farbton erforderlich ist, werden die kosmetischen Flächen maschinell bearbeitet und der Rest bleibt im Gusszustand.
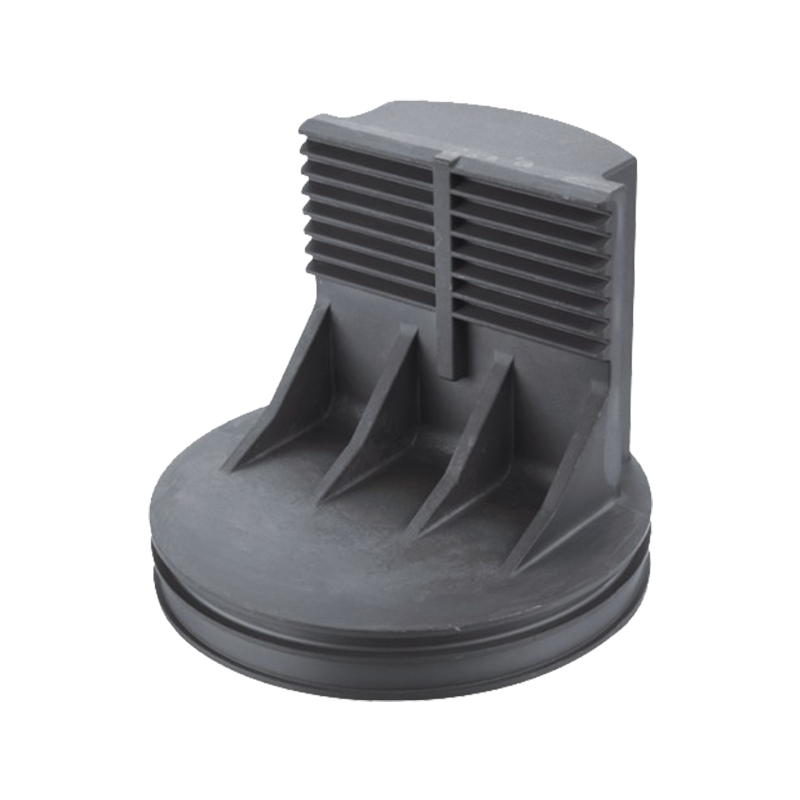 Eloxierte Aluminium-Druckgusskolben für Motoren und Kompressoren Sehen Sie sich dieses Produkt für Kolben aus eloxiertem Aluminiumdruckguss an, einschließlich Legierungsoptionen und Details zur Oberflächenbehandlung, die für Entscheidungen zur Bearbeitung und Beschichtung relevant sind. Produkt anzeigen →
Wählen Sie die Beschichtungsklasse aus der Funktion und nicht aus dem Oberflächennamen. Die drei gängigen Optionen verhalten sich bei einem Druckguss ganz unterschiedlich.
Dekorativ und korrosionsbeständig. Es nimmt Farbstoffe in einem breiten Farbspektrum auf, behält eine satinierte Oberfläche und eignet sich für sichtbare Abdeckungen, Endkappen und Gehäuse. Erwarten Sie bei Legierungen mit hohem Siliziumgehalt eher Grau- bis Schwarztöne als helle Farbtöne.
An erster Stelle steht die Verschleißfestigkeit, dann das Aussehen. Die Härte liegt je nach Legierung typischerweise bei etwa 350–500 HV. Die Farben sind auf Dunkelgrau, Bronze und Schwarz beschränkt, die Dimensionsveränderung ist größer und Gussteile mit hohem Siliziumgehalt weisen eher Flecken auf. Verwenden Sie es für Gleitflächen, Ventilkörper und Verschleißplatten.
Weniger als einen Mikrometer dick, leitfähig und kostengünstig. Wenn es um Korrosionsbeständigkeit und elektrische Erdung geht, ist die Konversionsbeschichtung normalerweise richtig und das Eloxieren falsch – das Eloxieren ist dielektrisch und isoliert das Teil.
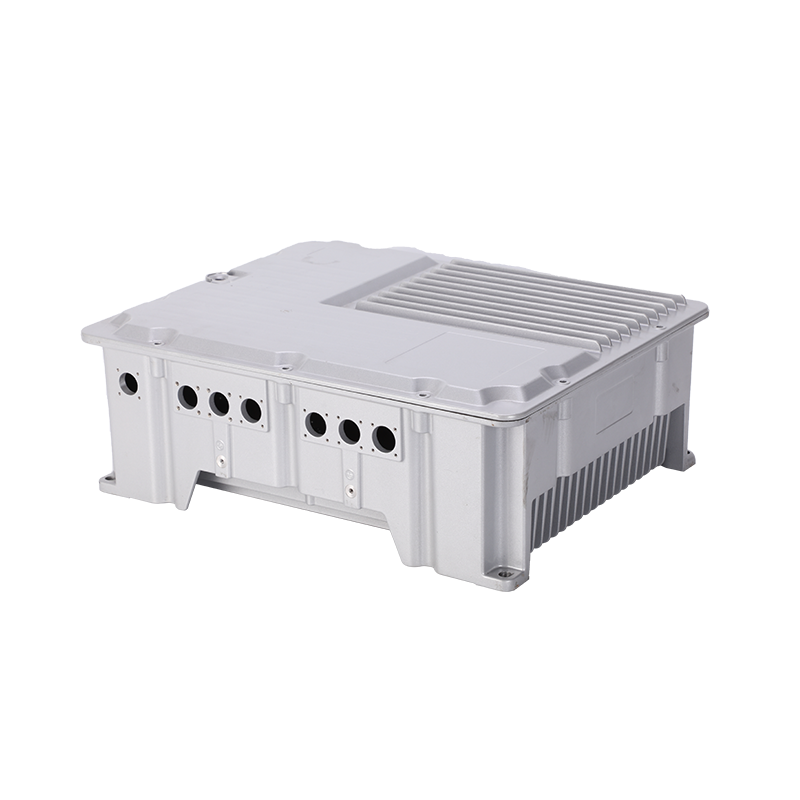
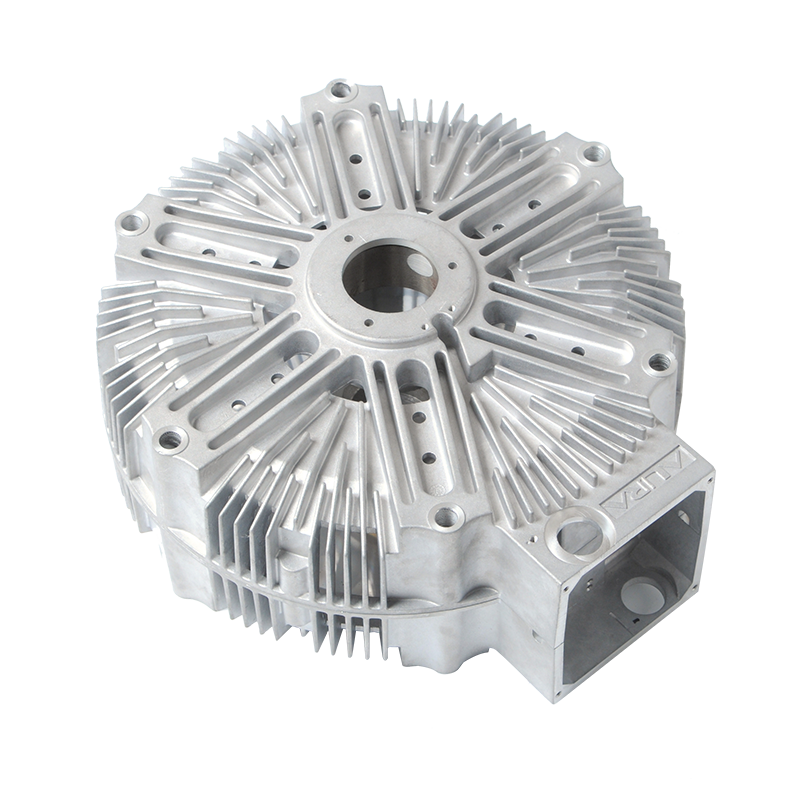
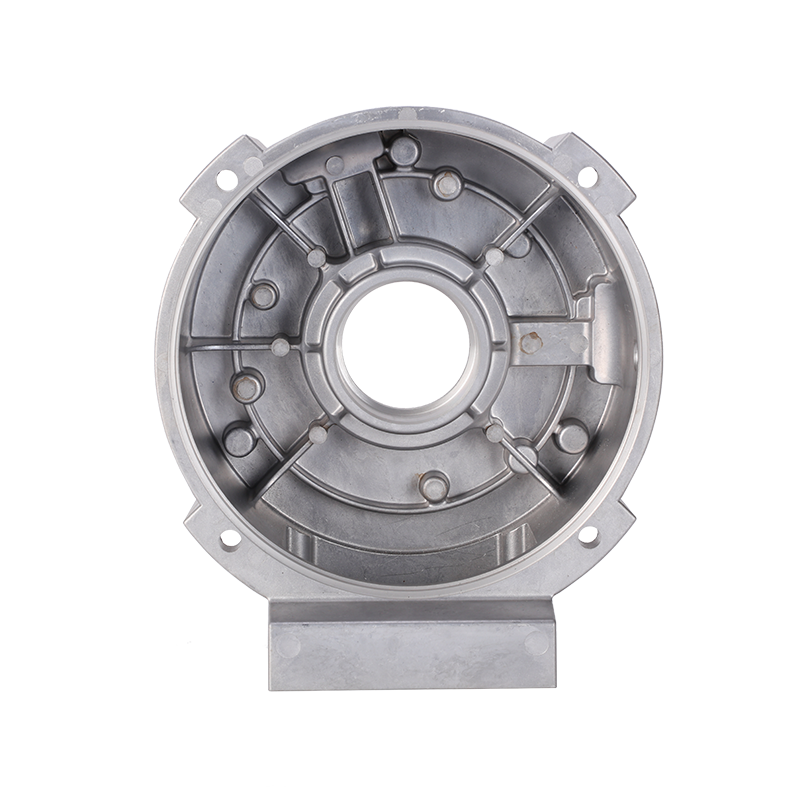
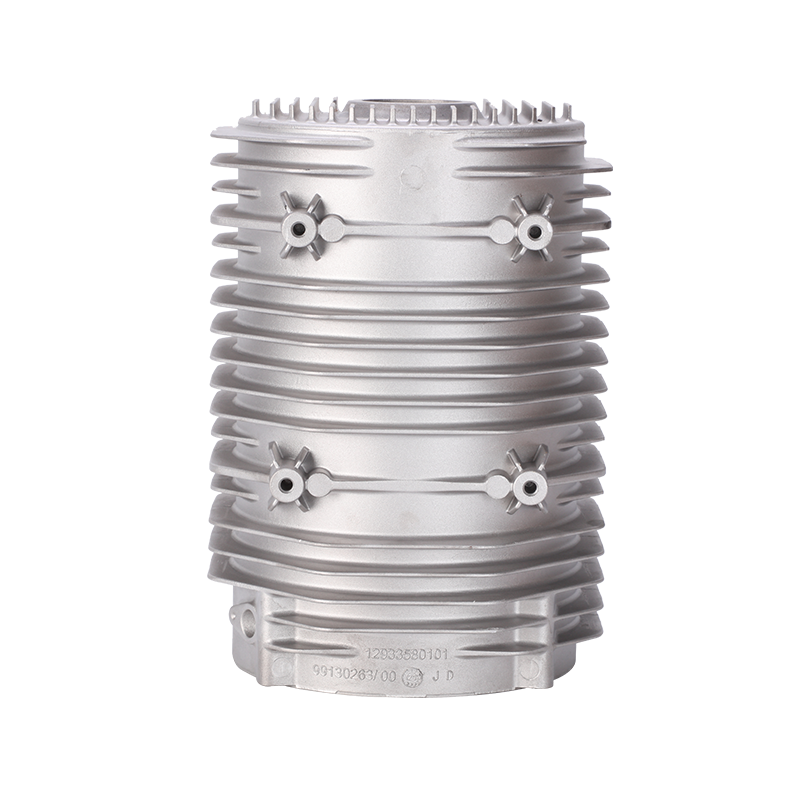
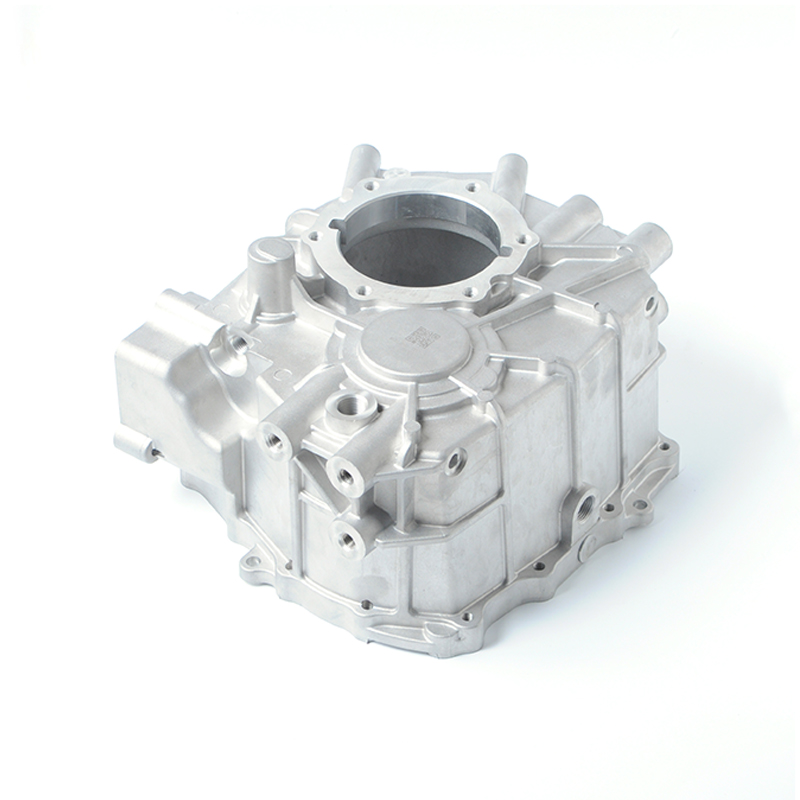 Hochdruck-Aluminium-Druckguss-Motorgehäuse für Kraftfahrzeuge Sehen Sie sich dieses kundenspezifische Motorgehäuse für den Einsatz im Automobil an, mit Optionen für Aluminiumlegierungen, Oberflächenbehandlungen, Tests und Maßtoleranzdetails im Zusammenhang mit Eloxierungsoptionen. Produkt anzeigen →
Beim Eloxieren wird dem Substrat etwa die Hälfte seiner Dicke entzogen und die andere Hälfte nach außen hinzugefügt. Eine 20 µm dicke Typ-II-Beschichtung wächst etwa 10 µm pro Seite; Eine 50 µm dicke Typ-III-Beschichtung wächst etwa 25 µm pro Seite. Bei einem Teil, der auf ±0,05 mm gehalten wird, handelt es sich nicht um einen Rundungsfehler.
Die Oberflächenqualität von Druckgussteilen ist nachweisbar. Fügen Sie die Tests in die Bestellung ein und es ist keine Ansichtssache mehr.
Ein Kontrollpunkt ist wichtiger, als die meisten Käufer erwarten: Gussvariablen verändern die eloxierte Farbe. Das Verhältnis des recycelten Anteils, die Chemie der Legierungschargen, das thermische Gleichgewicht der Matrize und Gate-Änderungen beeinflussen alle die Siliziummorphologie, und der fertige Ton ändert sich mit ihnen. Wenn das Erscheinungsbild von entscheidender Bedeutung ist, frieren Sie die Legierungsquelle ein und qualifizieren Sie sie nach jeder Form- oder Prozessänderung erneut.
Eloxieren ist nicht immer die Lösung, und bei manchen Druckgussteilen ist es die falsche Lösung.
Thermoteile sind eine eigene Kategorie. Das Eloxieren erhöht den Emissionsgrad eines Kühlkörpers und bietet zusätzlichen Korrosionsschutz für den Einsatz im Freien und in der Industrie. Aus diesem Grund sind eloxierte Kühlkörper Standard bei LED-Beleuchtung und Schaltschränken.
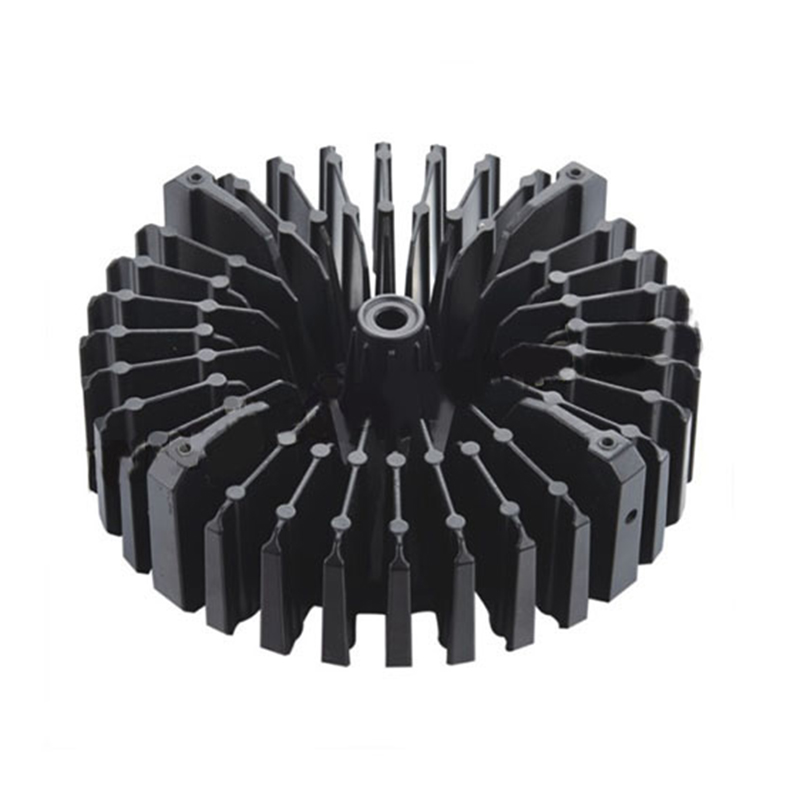 Kühlkörper aus Aluminiumdruckguss für Elektronik- und Industrieanlagen Dieses Kühlkörperprodukt umfasst Aluminiumdruckgussoptionen, Eloxierung und andere Oberflächen sowie Spezifikationen, die bei der Erstellung einer Angebotsanfrage für thermische Teile nützlich sind. Produkt anzeigen →
Eine auf diese Weise verfasste Ausschreibung erspart in der Regel eine vollständige Musterrunde, da der Lieferant im Voraus sagen kann, ob die Legierung die Farbe unterstützt, ob der Maskierungsplan herstellbar ist und wie eine realistische Ausbeute aussieht – anstatt dies erst beim ersten Produktionslos herauszufinden.
Ja, aber erwarten Sie ein dunkelgraues bis schwarzes Satinergebnis mit eingeschränkter Farbkonsistenz. Es eignet sich gut für dunkle dekorative Lackierungen und funktionellen Korrosionsschutz. Es funktioniert nicht für helle, klare oder pastellfarbene Farben.
Ja. Etwa die Hälfte der Beschichtungsdicke wächst pro Seite nach außen – etwa 10 µm für eine 20 µm dicke Typ-II-Beschichtung und etwa 25 µm für eine 50 µm dicke Typ-III-Beschichtung. Gewinde, Bohrungen und Dichtflächen müssen normalerweise abgedeckt werden.
Normalerweise eine von drei Ursachen: Porosität, die den Elektrolyten durch den Versiegelungsschritt hält, gemischte Guss- und bearbeitete Oberflächen am selben Teil oder ein Wechsel der Legierungscharge. Die Lösung liegt im Vorfeld – bessere Gussteile, gleichmäßige Bearbeitung und eine gefrorene Legierungsquelle.
Es ist möglich, mit Grenzen. Bei einer Dicke von mehr als etwa 50 µm kann es bei einer Legierung mit hohem Siliziumgehalt zu Rissen oder einem fleckigen Aussehen kommen. Behalten Sie die Hartanodisierung im Bereich von 25–40 µm bei und bestätigen Sie dies durch einen Produktionsversuch.
Das Eloxieren eines Druckgussteils ist eine Kette und kein einzelner Schritt: Auswahl der Legierung, Form- und Gussqualität, Bearbeitungsstrategie, Maskierung und dann die Eloxierungslinie. Wenn ein Finish-Problem auftritt, liegt die Ursache normalerweise zwei oder drei Links vom Tank entfernt.
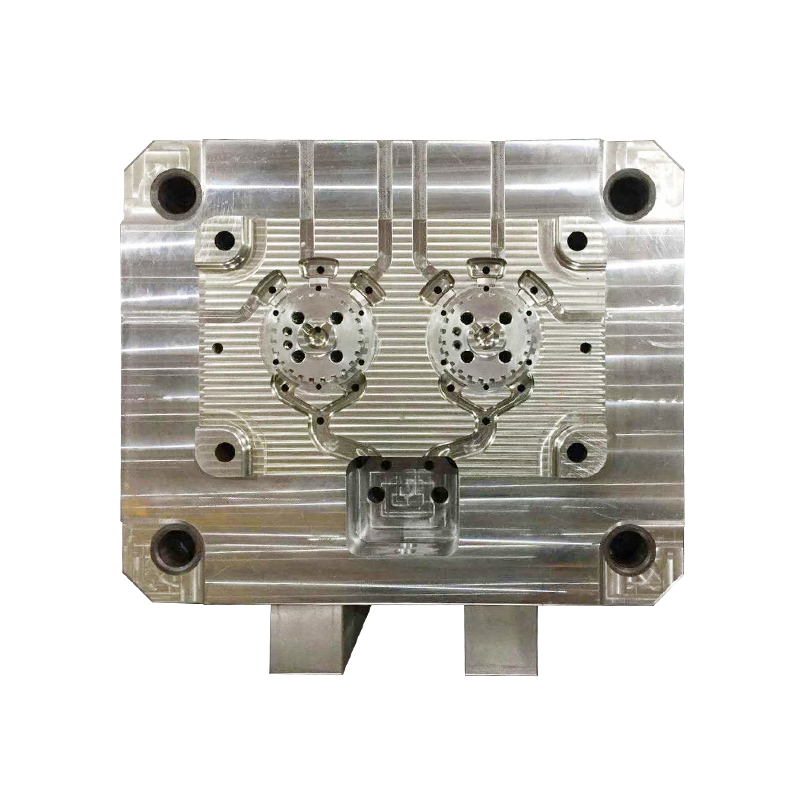
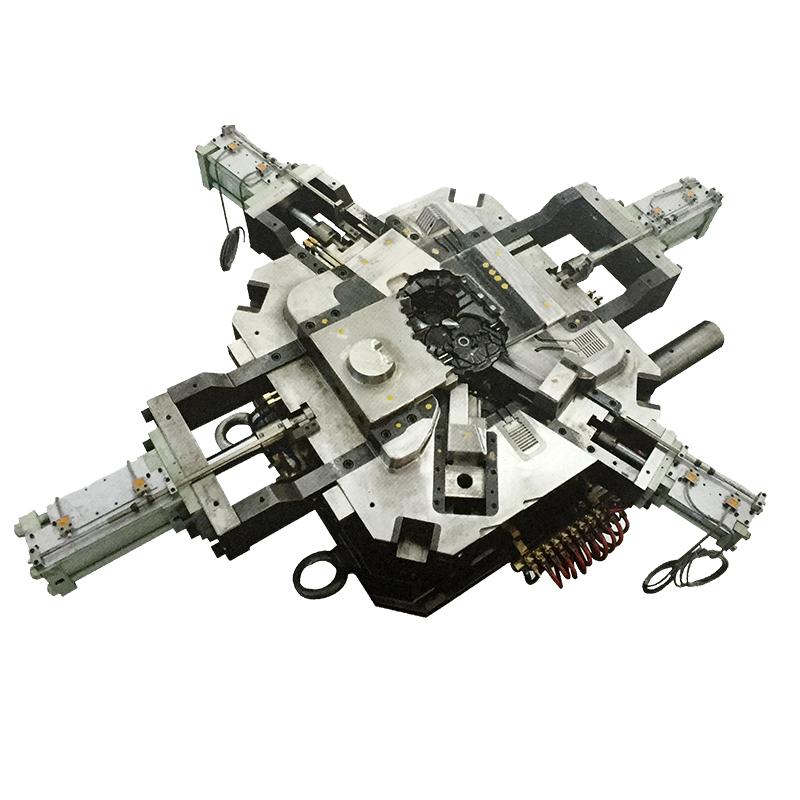
Unsere eigene Arbeit deckt die Spitze dieser Kette ab. Wir entwerfen und bauen die Formen, führen Hochdruck-Druckguss von 1600T bis 200T durch, bearbeiten intern auf CNC-Zentren und koordinieren die Oberflächenbehandlung einschließlich Eloxieren und Pulverbeschichten gemäß einem IATF 16949-Qualitätssystem. Wenn ein Programm ein eloxiertes Druckgussteil mit einer definierten Farbe und einem definierten Korrosionsziel benötigt, besteht der praktische Ausgangspunkt darin, die Legierung und die kosmetischen Oberflächen festzulegen, bevor die Form geschnitten wird. Sie können unsere überprüfen Aluminium-Druckguss- und Bearbeitungsmöglichkeiten Oder senden Sie eine Zeichnung mit den Anforderungen an die Endbearbeitung – je früher diese beiden Entscheidungen getroffen werden, desto weniger Überraschungen gibt es auf der fertigen Oberfläche.
Bist du bereit zu ZUSAMMENARBEITEN Mit Jieda?
* Ihre E -Mail ist bei uns sicher, wir spam nicht.
Produkte
Kontaktinformationen
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, DAQI Technology Industrial Zone, Bezirk Beilun, Ningbo