Holen Sie sich ein Zitat
Entscheiden Sie sich für Druckguss, wenn Sie Tausende identischer, dünnwandiger Metallteile zu geringen Stückkosten benötigen. Wählen Sie CNC-Bearbeitung für Prototypen und Einzelanfertigungen mit engen Toleranzen, Sandguss für sehr große oder sehr kleine Chargen und Spritzguss, wenn Kunststoff akzeptabel ist.
Bei diesen Chargenbereichen handelt es sich um Faustregeln. Der tatsächliche Break-Even-Punkt hängt vom Teilegewicht, der Geometrie, der Legierung und der Toleranz ab. Bestätigen Sie ihn daher mit einem Angebot.
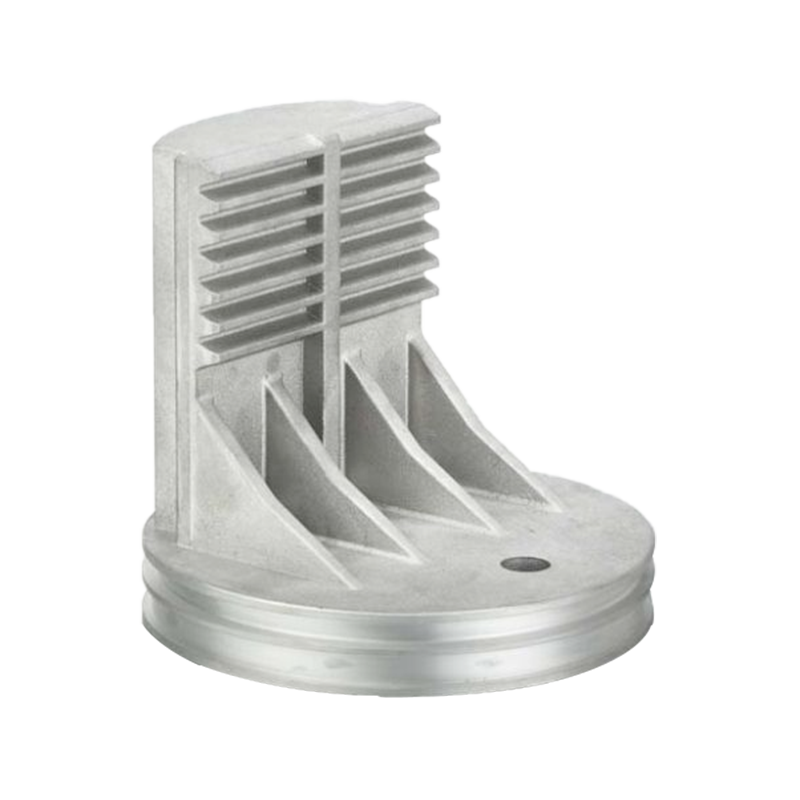
Druckguss ist ein Prozess, bei dem geschmolzenes Nichteisenmetall unter hohem Druck in eine gehärtete Stahlform eingespritzt wird und dann innerhalb von Sekunden ein nahezu endkonturnahes Teil ausgeworfen wird. Da die Form zehntausende Male wiederverwendet wird, verteilen sich die hohen Werkzeugkosten auf alle Teile und die Kosten pro Stück sinken mit zunehmendem Volumen stark.
Ningbo Jieda Molding & Machine baut seit 1987 in Beilun, Ningbo, Aluminium-Druckgussformen und Präzisionsteile. Entdecken Sie unsere Druckgussformen , Aluminium-Druckgussteile and Teile aus Zinkdruckguss .
Druckguss bietet die niedrigsten Metallkosten pro Stück im Volumen, erfordert aber unter den Metallprozessen den höchsten Vorabwerkzeugaufwand. Die folgende Tabelle zeigt typische Werte, die Ihnen bei der Auswahl eines Prozesses helfen sollen.
| Faktor | Druckguss | CNC-Bearbeitung | Sandguss | Spritzguss |
|---|---|---|---|---|
| Beste Chargengröße | 3.000 to millions | 1 bis 500 | 1 bis 1.000 | 5.000 to millions |
| Kosten pro Teil bei Volumen | Niedrig | Hoch | Mittel | Sehr niedrig |
| Typische Minimalwand | Etwa 1,0 bis 2,5 mm Aluminium, bis hin zu 0,5 mm Zink | Etwa 0,5 bis 1,0 mm | Etwa 3 bis 6 mm | Etwa 0,5 bis 3 mm |
| Oberflächengüte (Ra) | 1,6 bis 3,2 Mikrometer im Gusszustand | 0,4 bis 3,2 Mikrometer | 6,3 bis 25 Mikrometer | 0,1 bis 1,6 Mikrometer |
| Materialien | Aluminium, Zink, Magnesium, Kupferlegierungen | Fast jedes Metall oder Kunststoff | Eisen, Stahl, Aluminium, Bronze | Thermoplaste und einige Duroplaste |
| Zeit für die ersten Teile | Ungefähr 6 bis 12 Wochen | Tage | Ungefähr 2 bis 4 Wochen | Ungefähr 4 bis 10 Wochen |
CNC gewinnt bei weniger als ein paar hundert Teilen und Druckguss gewinnt, wenn sich die Werkzeugkosten auf Tausende von Teilen verteilen. CNC entfernt Material aus dem Vollbarren, während Druckguss die Form in einem Schuss formt.
Beispielsweise kann ein komplexes, aus einem Block geschnittenes Aluminiumgehäuse 20 bis 40 Minuten in einem Bearbeitungszentrum verbringen und mehr als die Hälfte des Ausgangsmetalls entfernen. Das gleiche Gehäuse aus Druckguss verlässt die Maschine in weniger als zwei Minuten und erfordert nur eine leichte Nachbearbeitung an kritischen Flächen.
Sandguss gewinnt bei der Teilegröße und bei Kleinstserien, während Druckguss bei Genauigkeit, Oberflächenqualität und Geschwindigkeit gewinnt. Sandformen sind billig und wegwerfbar, aber jede Form wird nur einmal verwendet.
Druckguss und Spritzguss folgen der gleichen Logik, einer wiederverwendbaren Stahlform, die unter Druck gefüllt wird, aber beim Druckguss entstehen Metallteile und beim Spritzguss entstehen Kunststoffteile. Die entscheidende Frage ist, ob Ihr Teil Metalleigenschaften benötigt.
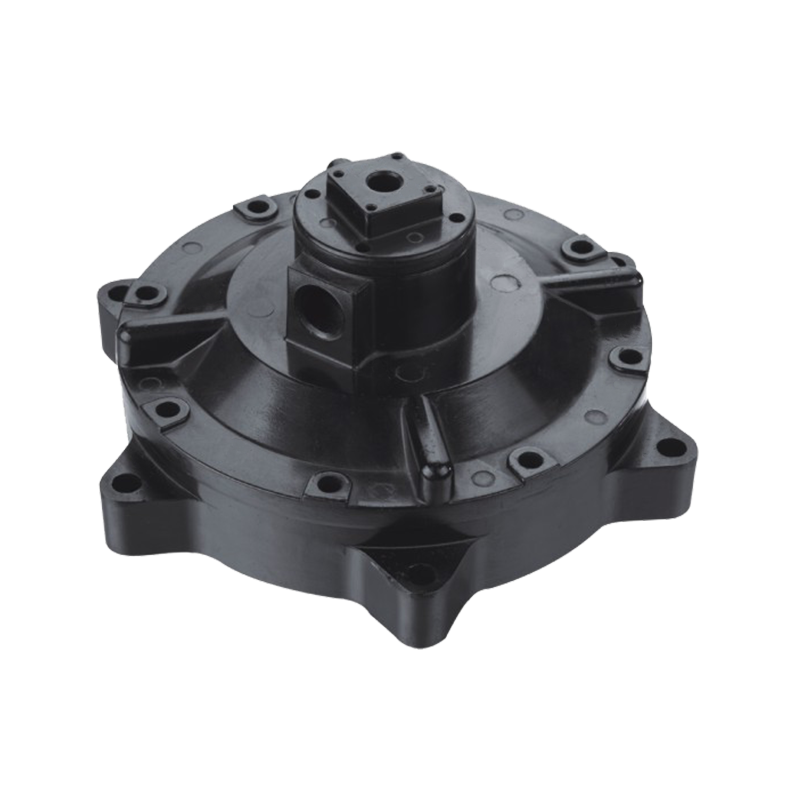
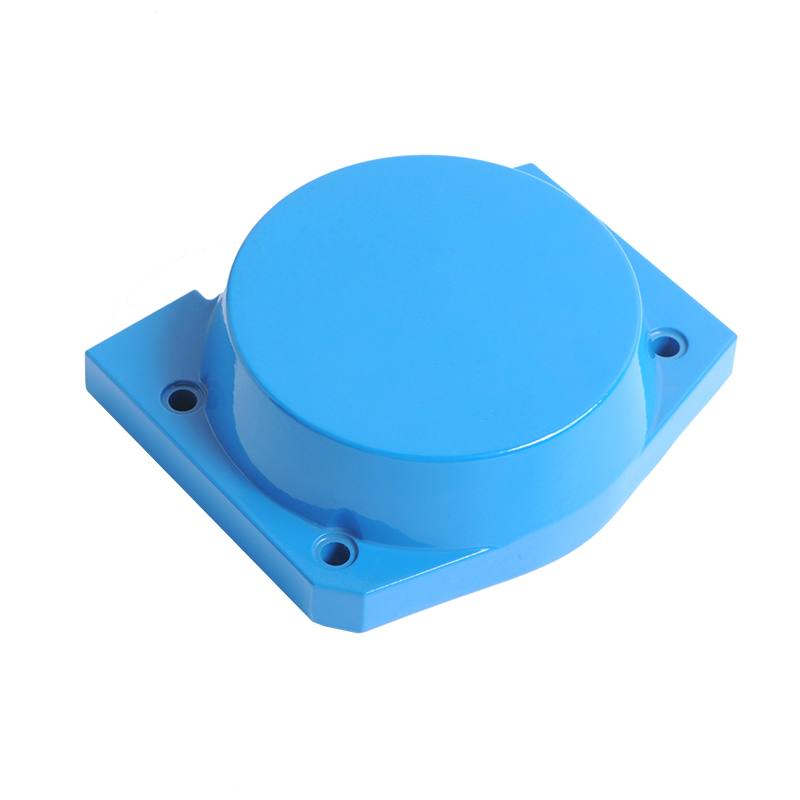
Viele Produkte nutzen beides: einen Rahmen aus Aluminiumdruckguss für Stabilität und Kühlung, umhüllt von spritzgegossenen Kunststoffabdeckungen.
Ab einer Charge von etwa 3.000 Stück wird Druckguss zur günstigsten Metalloption. Das Diagramm zeigt auf einer logarithmischen Skala, wo jeder Prozess normalerweise finanziell sinnvoll ist.
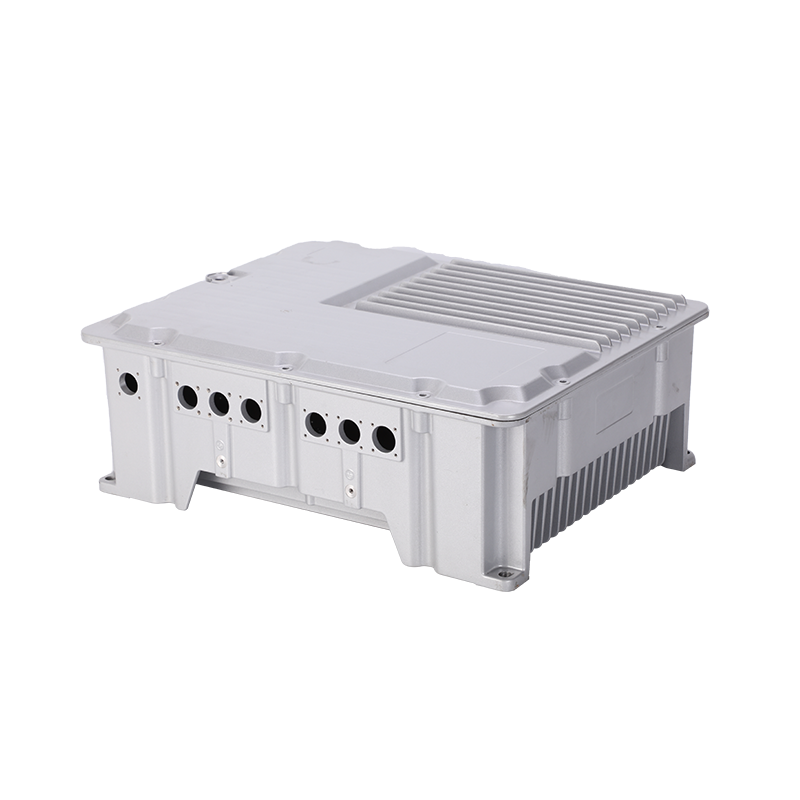
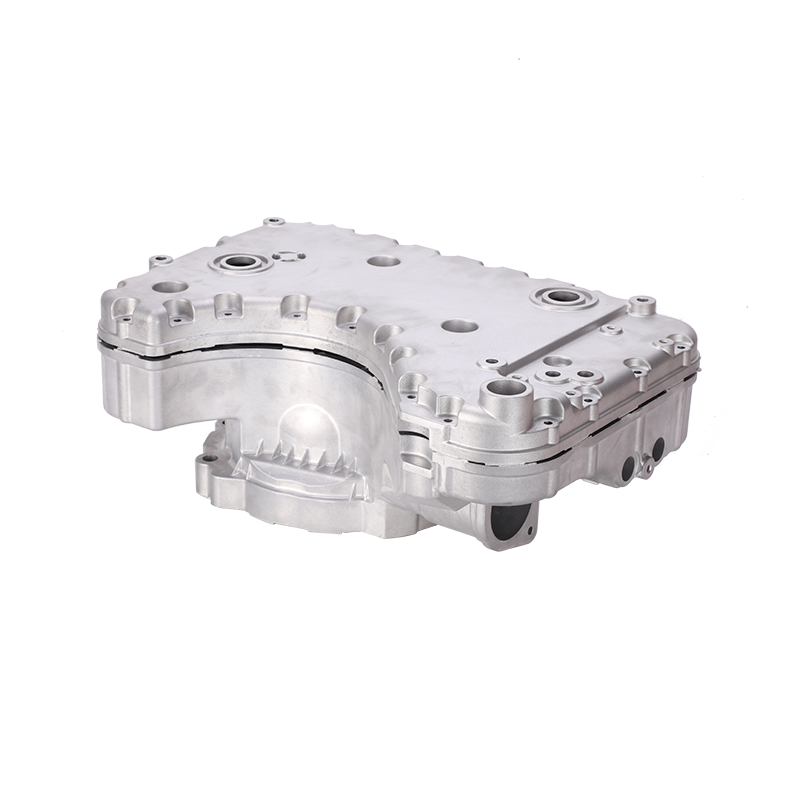
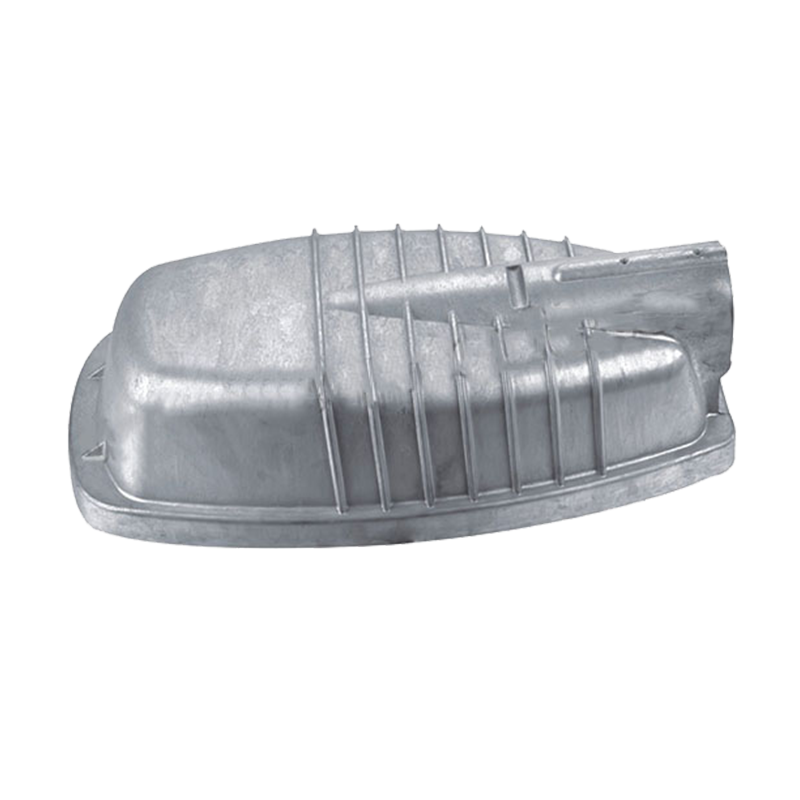
Jieda entwirft die Form und fertigt das Druckgussteil unter einem Dach, sodass ein Team für Werkzeugbau, Guss, Bearbeitung und Endbearbeitung zuständig ist. Durchsuchen Sie unten eine Auswahl unserer Arbeiten.
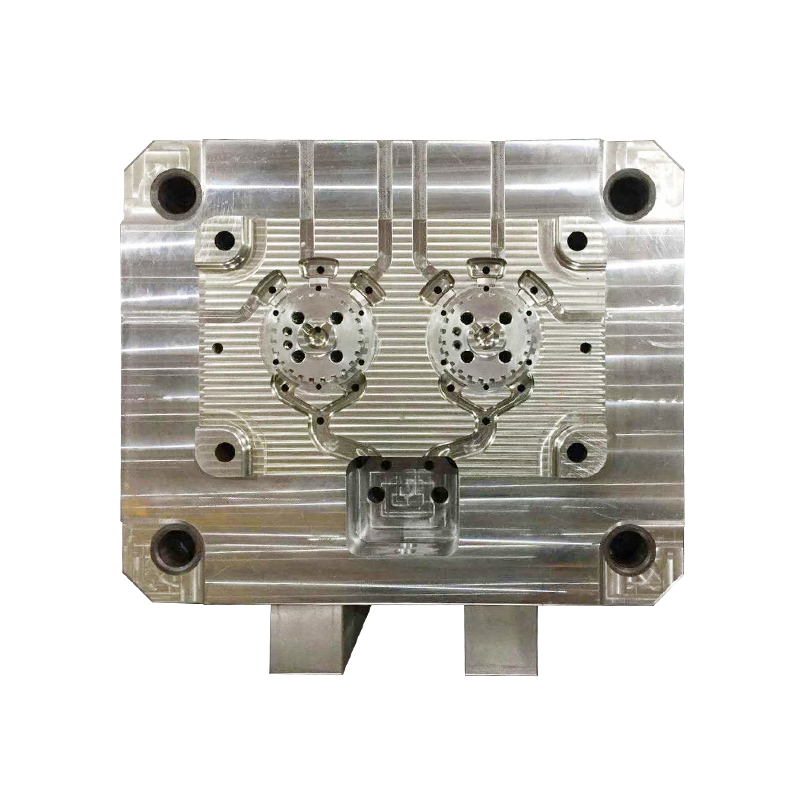 Aluminium-Druckgussformen nach Maß Hochdruck Druckgussform
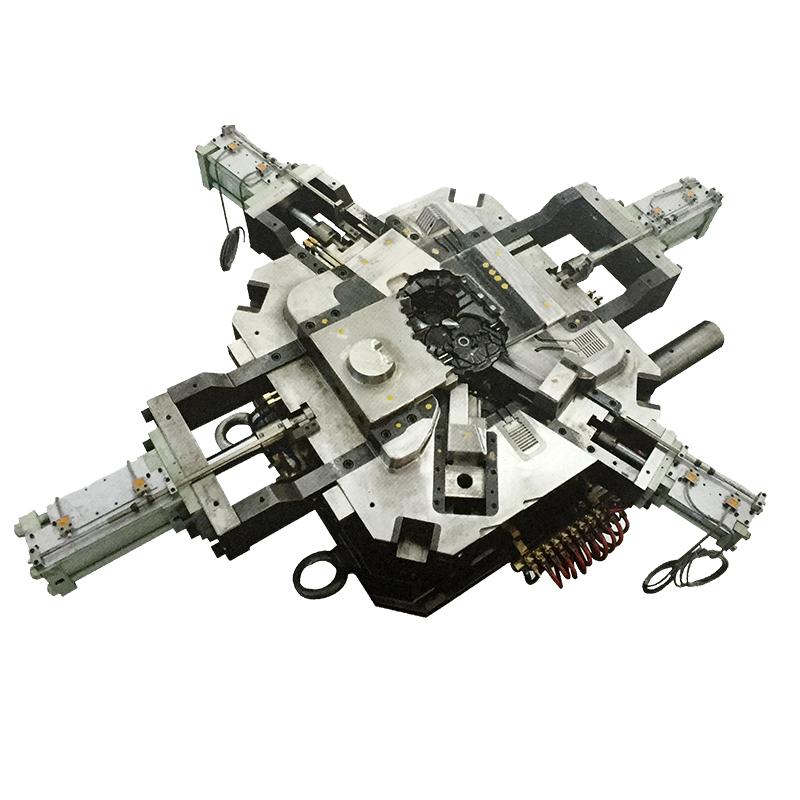 Zinkdruckgussformen nach Maß, hochpräzise Druckgussform
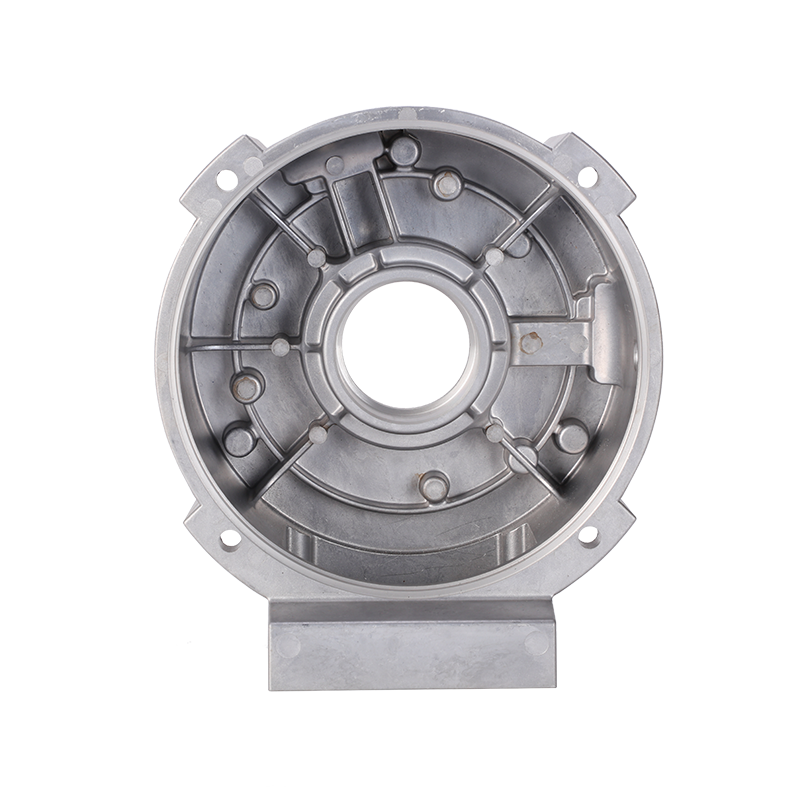
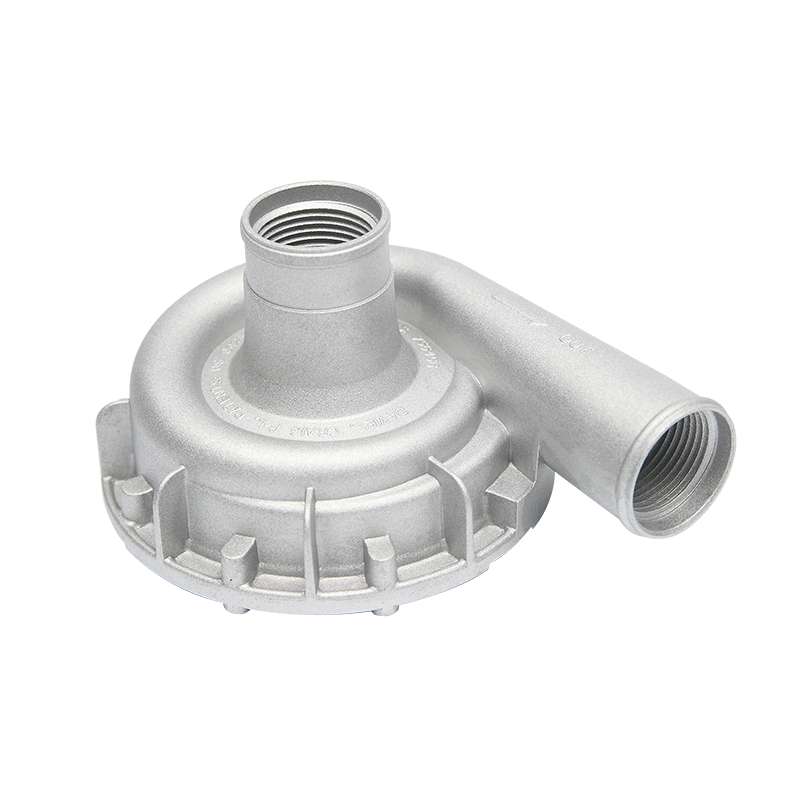 Leichte Wasserpumpe aus Aluminiumdruckguss, bearbeitet, einfache Installation Aluminium-Druckgussteile
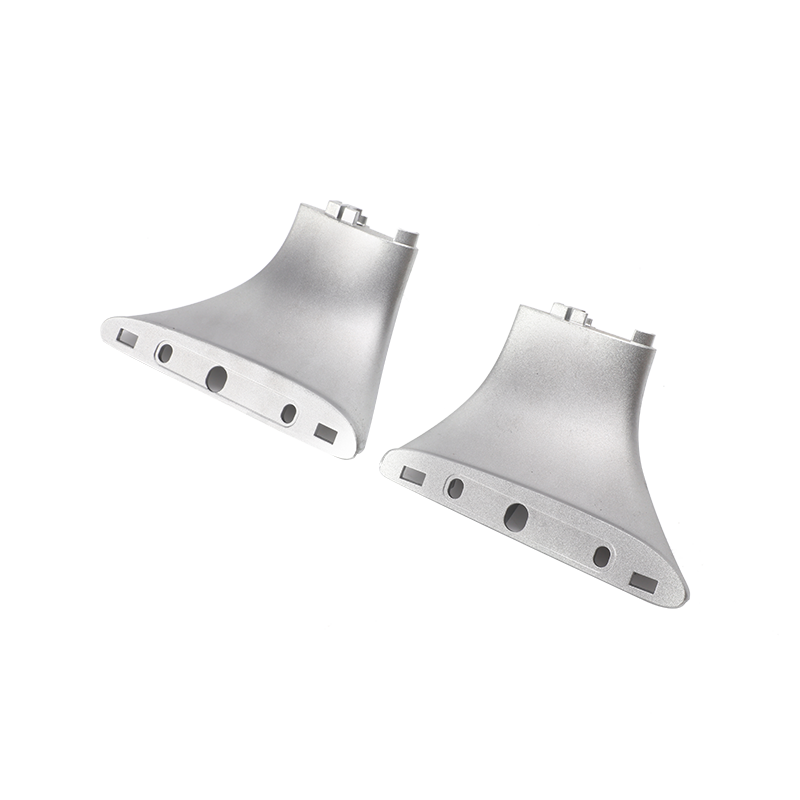 Stützhalterung für Autogepäckträger aus Zinkdruckguss Teile aus Zinkdruckguss
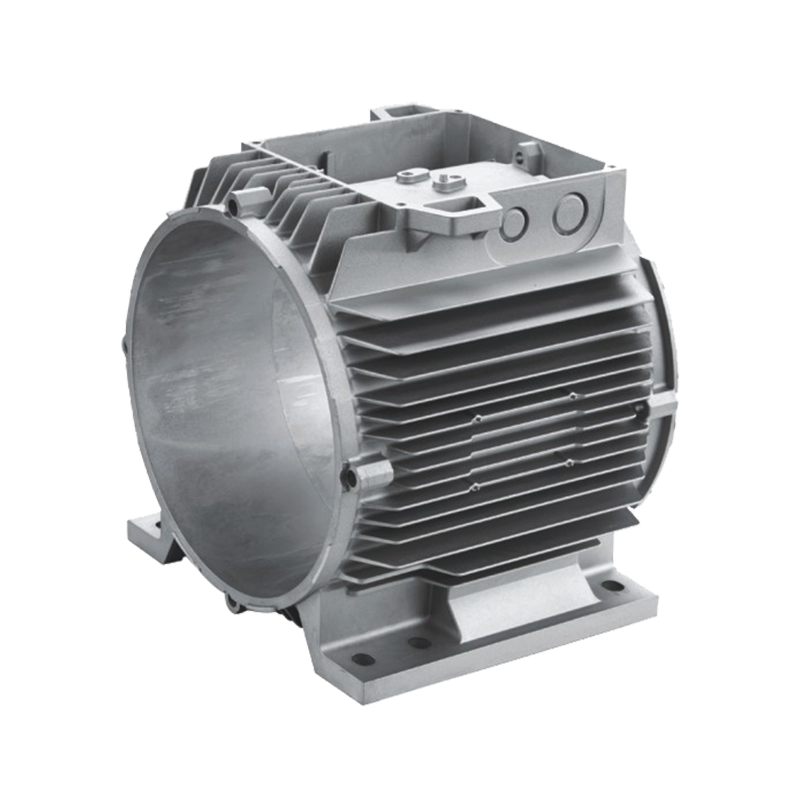
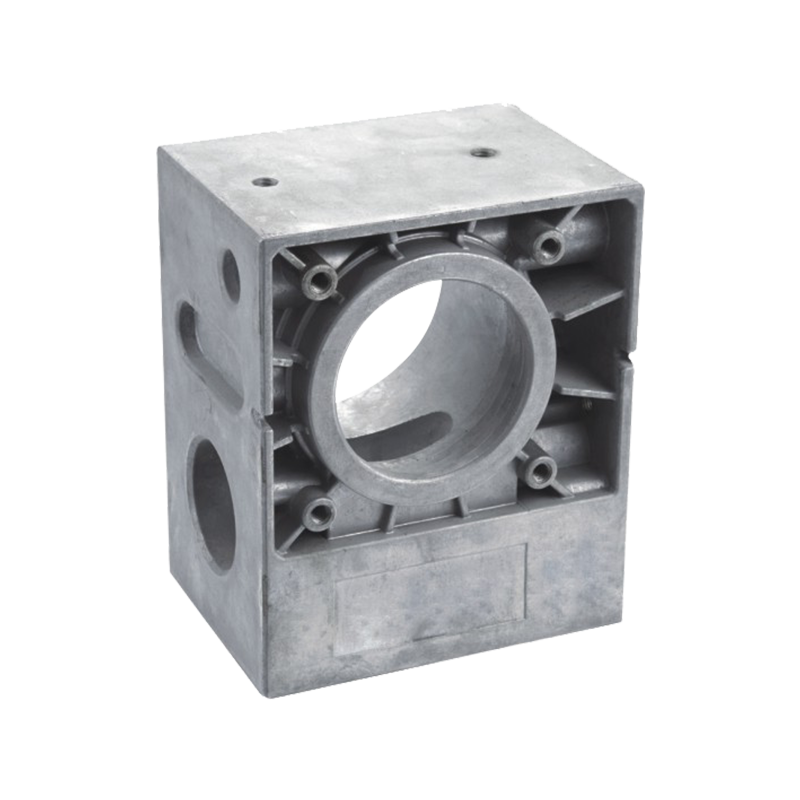 Gehäuse für Industrietorantriebe oder Gabelstaplergetriebe aus Aluminiumdruckguss Getriebegehäuse
Entscheiden Sie sich zuerst nach dem Jahresvolumen, dann nach der Geometrie und dann nach dem Material, denn allein das Volumen eliminiert die Hälfte der Optionen. Nutzen Sie die vier Karten als Schnellfilter.
Der kostengünstigste Weg für Präzisionsmetallteile ist normalerweise Druckguss für die Form und CNC nur für die kritischen Merkmale. Dadurch wird die Bearbeitungszeit kurz gehalten und gleichzeitig enge Passungen an Bohrungen, Gewinden und Dichtflächen gewährleistet.
CAD-, CAM- und CAE-Strömungsanalysen sagen Porosität und Kaltnähte voraus, bevor Stahl geschnitten wird.
Die geschmolzene Legierung füllt die Form unter Druck und das Teil wird ausgeworfen.
Anschnitte, Angusskanäle und Grate werden aus dem Rohguss entfernt.
Löcher, Gewinde und Dichtflächen werden auf Endtoleranz gefertigt.
Eloxieren, Pulverbeschichten oder Plattieren wird angewendet. Lesen Sie unsere Eloxieren RFQ-Leitfaden .
Maßkontrollen und Dichtheits- oder Drucktests bestätigen jede Charge.
Der kostspieligste Fehler besteht darin, einen Prozess anhand des Prototypenpreises und nicht anhand des Gesamtvolumens über die gesamte Lebensdauer auszuwählen. Vermeiden Sie diese fünf Muster.
Eine vollständige Ausschreibung ermöglicht es einem Lieferanten, den richtigen Prozess zu empfehlen und in einer Runde ein Angebot abzugeben. Senden Sie die folgenden Artikel zusammen.
Ja, in der Lautstärke. Druckguss wird in der Regel günstiger, wenn die Charge einige tausend Stück erreicht, während CNC bei einigen hundert Stück oder weniger billiger ist.
Nicht allein. Die Toleranzen im Gusszustand sind geringer als die Toleranzen bei der maschinellen Bearbeitung, sodass kritische Merkmale in der Regel nach dem Guss per CNC bearbeitet werden.
Druckguss ergibt im Allgemeinen eine feinere, dichtere Haut auf dünnen Wänden, aber Hochdruckfüllung kann Gasporosität einschließen. Eine gute Gestaltung des Formflusses und der Entlüftung verringert dieses Risiko für Strukturteile.
Manchmal für nichttragende Teile mit geringer Wärmebelastung. Es kann Druckguss nicht ersetzen, wenn Wärmeableitung, EMI-Abschirmung oder Temperatursteifigkeit erforderlich sind.
Senden Sie Ihre Zeichnung und das Jahresvolumen, und unsere Ingenieure sagen Ihnen, ob Druckguss, CNC oder ein Hybridverfahren die niedrigsten Gesamtkosten ergeben. Erfahren Sie mehr über unsere OEM- und ODM-Service oder überprüfen Sie die FAQ .
Fordern Sie ein Angebot anBist du bereit zu ZUSAMMENARBEITEN Mit Jieda?
* Ihre E -Mail ist bei uns sicher, wir spam nicht.
Produkte
Kontaktinformationen
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, DAQI Technology Industrial Zone, Bezirk Beilun, Ningbo