Holen Sie sich ein Zitat
Ein Container mit Getriebegehäusen aus Aluminiumdruckguss wartete in Ningbo darauf, verladen zu werden, als die Eingangskontrolle des Kunden Porosität an drei Teilen aus derselben Schusssequenz aufwies. Die Gussteile hatten die Sichtkontrollen an der Anlage bestanden, da die Porosität unter der Oberfläche lag; es wurde erst sichtbar, nachdem die Hohlräume durch CNC-Bearbeitung geöffnet wurden. Dieses Muster – übersehener Fehler, nachgelagerte Entdeckung, umstrittener Anspruch – ist die teuerste Routine in der Druckgussqualität. Die Erkennung von KI-Fehlern sorgt nun für Aufruhr, und das verändert die Art und Weise, wie Käufer Druckgusslieferanten bewerten sollten.
KI-basierte Bildverarbeitungssysteme erkennen Fehler, die geschulten Augen entgehen, und zwar in Fließgeschwindigkeit. Die Forschung zur Gussteilprüfung hat sich von Experimenten mit Bilddatensätzen zu produktionsorientierten Architekturen entwickelt, darunter hierarchische Faltungs-Neuronale Netze, die einen Defekt lokalisieren und seinen Typ klassifizieren, sowie YOLO-basierte Echtzeitdetektoren, die auf Standard-Industriecomputern ausgeführt werden. Das praktische Ergebnis ist in allen Fallstudien konsistent: Erkennungsraten deutlich über manuellen Kontrollen, insbesondere bei subtilen Merkmalen wie vorzeitigem Löten, Kaltabschlüssen und Fließmarken.
Der wirtschaftliche Auslöser ist real. Industriekameras, eingebettete GPUs und Open-Source-Schulungstools sind weitaus günstiger als noch vor fünf Jahren, sodass ein Werk mit mehreren Maschinen eine Kamerastation an einer Beschnittpresse einrichten und Datensätze aus der eigenen Produktion erstellen kann. An den eigenen Gussteilen des Werks trainierte Modelle übertreffen generische Klassifikatoren, da jede Gussform eine einzigartige Wärme- und Füllsignatur aufweist.
Was KI nicht tut, ist, Prozesswissen zu ersetzen. Ein Inspektionsschritt meldet das Symptom; Die Verhinderung des Defekts hängt von den Schussparametern, dem Temperaturgleichgewicht der Matrize usw. ab Formenbau, der weiterhin die erste Verteidigungslinie ist gegen wiederkehrende Probleme wie Löten und Gasporosität.
Defekte im Aluminium-Druckguss verhalten sich bei der Inspektion unterschiedlich. Einige sind sichtbar und leicht zu klassifizieren; andere sind innerlich und erfordern eine Röntgenaufnahme oder Schnittführung. KI-Systeme bieten einen Mehrwert auf beiden Ebenen.
| Defekt | Bildung | Beste Erkennungsmethode | Warum die manuelle Inspektion schwierig ist |
|---|---|---|---|
| Gasporosität | Gaseinschlüsse beim Schnellschuss | Röntgen oder CT; KI-gestützte Röntgenuntersuchung | Unter der Oberfläche, klein und zufällig verteilt |
| Schrumpfhohlraum | Lokale Kontraktion während der Erstarrung | Röntgen; destruktive Schnittführung | Konzentriert sich oft innerhalb dicker Wände |
| Kalt verschlossen | Zwei Metallströmungsfronten verschmelzen nicht | Oberflächenvisuell; Farbeindringprüfung | Erscheint als dünne Linie, ähnlich einer Fließmarke |
| Fließmarke | Ungleichmäßiges Füllmuster | Gezielte Flächenbeleuchtung | Hängt von einer gleichmäßigen Beleuchtung und der Aufmerksamkeit des Bedieners ab |
| Löten | Aluminium wird mit dem Matrizenstahl verschweißt | Visuelle Kontrolle der ersten Schüsse; Oberflächenkamera | Bei langen Produktionsschichten lässt die Aufmerksamkeit nach |
| Blitz | Unwucht beim Spannen der Matrize | Einfache Prüfung der Sichtgeometrie | Kantenmerkmale wiederholen sich und sind eintönig zu beurteilen |
In der Praxis lässt sich KI als abgestuftes System betrachten: Die 2D-Oberflächensicht auf der Trimmlinie erfasst Fehler auf der Oberfläche; strukturiertes Licht fängt Geometrieabweichungen ein; Röntgen mit Faltungsklassifikatoren unterstützt die interne Inspektion; und Prozesssensoren speisen eine Vorhersageschicht, die riskante Schüsse markiert, bevor das Metall erstarrt ist.
Typische Verteilung der in Qualitätsdaten für Aluminiumdruckguss gemeldeten Fehlertypen; Die tatsächlichen Verhältnisse variieren je nach Legierung, Formdesign und Prozessfenster.
Beim Einsatz der KI-Defekterkennung geht es nicht darum, eine Kamera zu installieren und Ergebnisse zu erwarten. Der Wert hängt davon ab, wo sich der Inspektionspunkt im Verhältnis zu den wertschöpfenden Vorgängen befindet. In einer typischen Aluminium-Druckgusslinie für Automobil- und Industrieteile lautet die Logik:
Die Reihenfolge ist wichtig. Durch das Erkennen eines Fehlers vor der Bearbeitung wird Bearbeitungsausschuss vermieden; Durch das Einfangen vor dem Zusammenbau wird eine Nacharbeit vermieden. Es vor dem Versand zu fangen, schützt die Beziehung. Teile mit hohen funktionalen Anforderungen zeigen dies am deutlichsten.
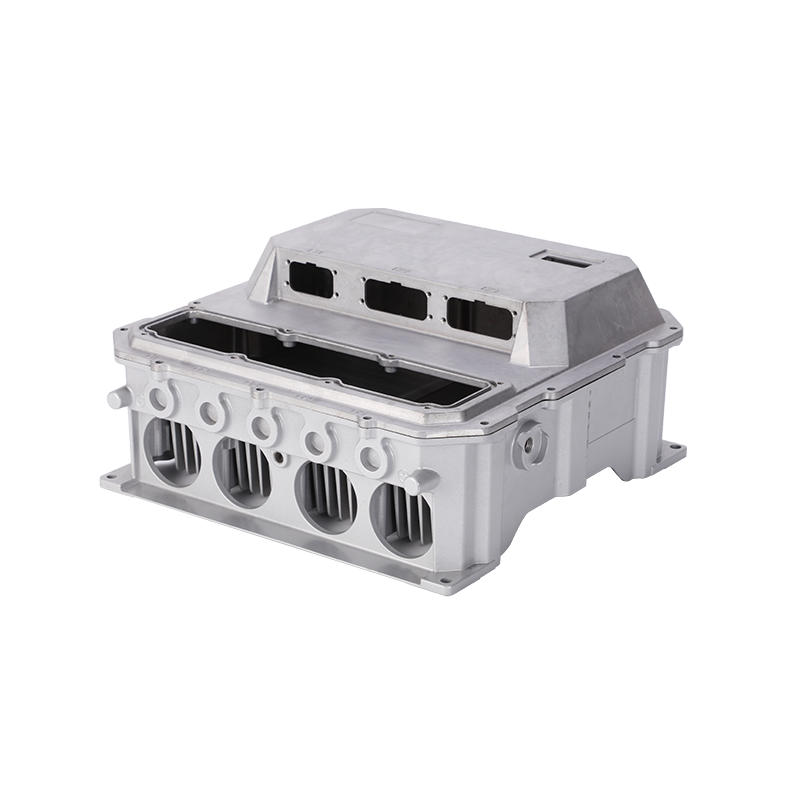
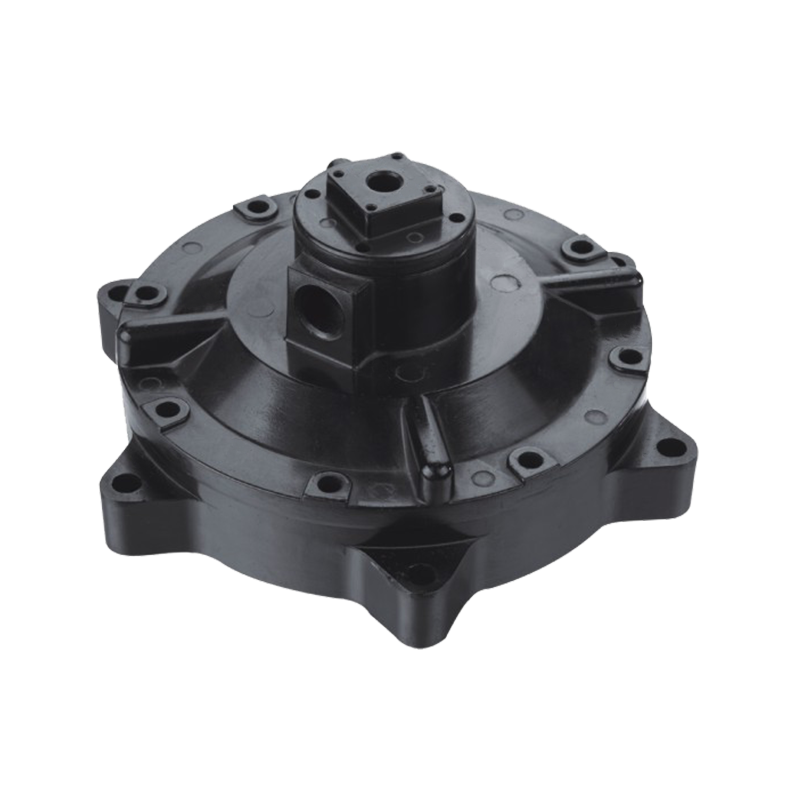
 Batteriegehäuse und Abdeckung aus Aluminiumdruckguss für Elektrofahrzeuge Dieses Schutzgehäuse kombiniert Festigkeit, Abdichtung und Wärmeableitung, um Batteriepakete in Fahrzeugen mit neuer Energie zu schützen, sodass Dichtheits- und Maßprüfungen vor dem Zusammenbau von entscheidender Bedeutung sind. Produkt anzeigen →
Batteriegehäuse für Fahrzeuge mit neuer Energie stehen unter hoher Spannung und ständiger Hitze, sodass ein einziger poröser Guss nach monatelanger Nutzung einen Isolationsfehler verursachen kann. Aus diesem Grund werden die Dichtigkeit und die Dimensionsstabilität nicht nur bei der Endkontrolle, sondern in jeder Phase überprüft. Die gleiche Disziplin gilt für Motorgehäuse, Getriebegehäuse, Ventilkörper und andere Strukturgussteile.
Sofern dem Kunden ein Mangel nicht auffällt, wird er von der richtigen Prüfstelle kostengünstig entdeckt. Drei Referenzzahlen rahmen die Wirtschaftswissenschaften ein:
Repräsentative Bereiche sind veröffentlichte Druckguss-Qualitätsversuche; Die Ergebnisse variieren je nach Fehlertyp, Teilegeometrie und Lichtverhältnissen.
Ebenso konkret ist die Kostenseite. Ein einzelner entdeckter Defekt in einem hochwertig bearbeiteten Gussstück kann den Preis einer ganzen Kamerastation ausmachen. Die tatsächliche Rendite hängt von drei Variablen ab: der Wertschöpfung nach dem Inspektionspunkt, der Basisfehlerrate und davon, ob der Lieferant Fehlerdaten zur Anpassung von Prozessparametern verwendet.
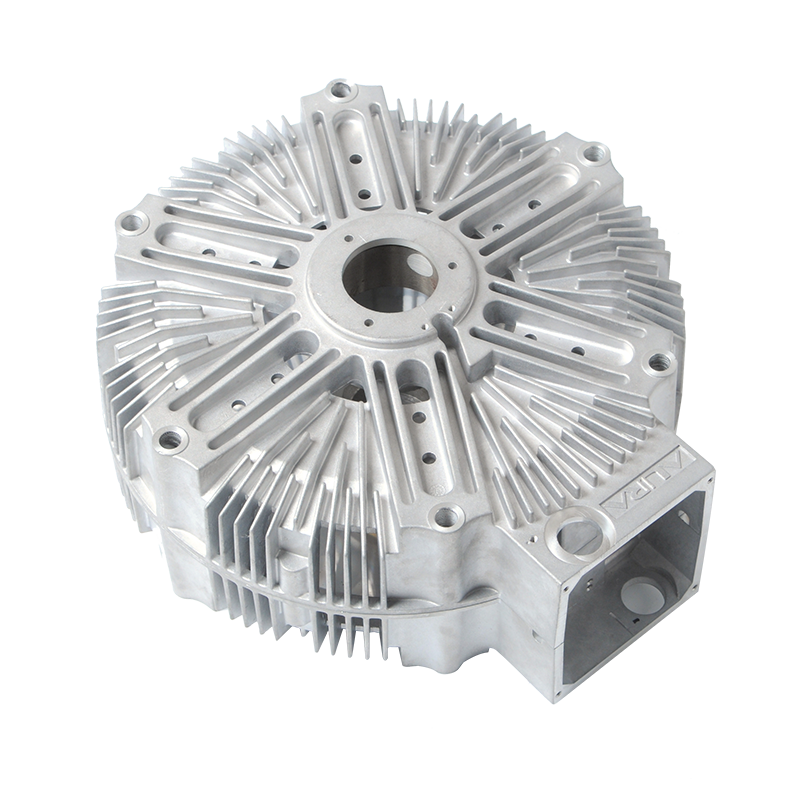
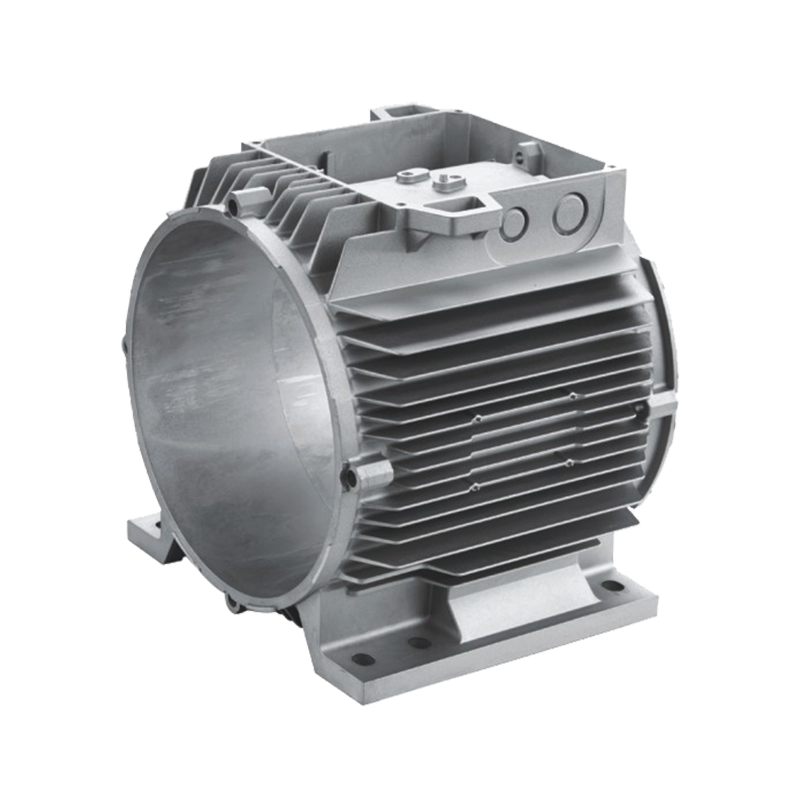
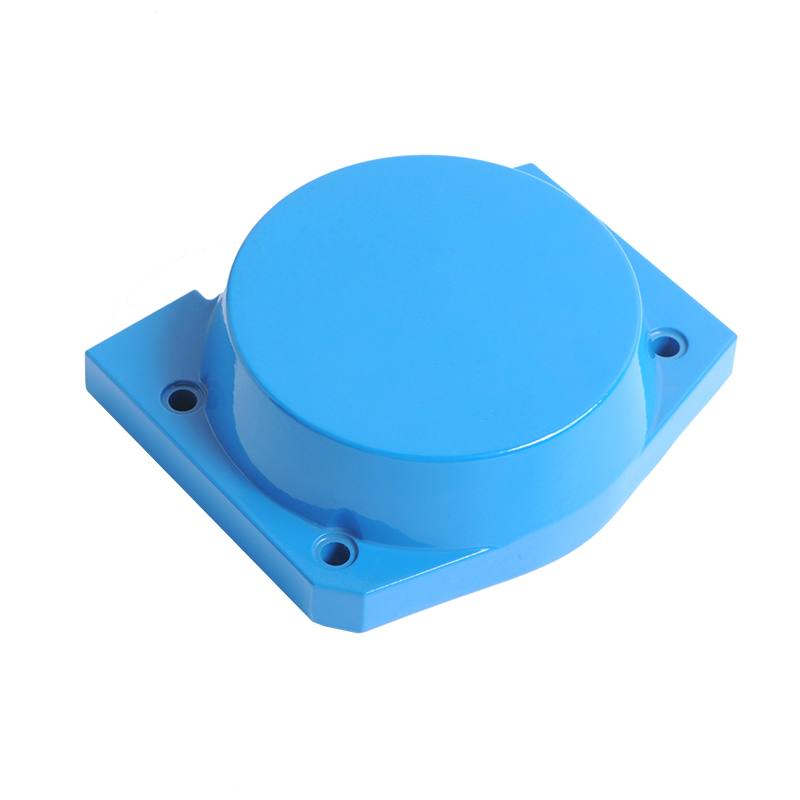
 Gehäuse und Statorrahmen aus Aluminiumdruckguss für Elektromotoren Dieser Statorrahmen wurde für enge Bohrungstoleranzen und eine stabile Wärmeableitung entwickelt und trägt Motoren in Industrie- und Automobilanwendungen, sodass eine frühzeitige Inspektion kostspieligen Bearbeitungsausschuss verhindert. Produkt anzeigen →
Der Wert eines Elektromotorgehäuses liegt in engen Bohrungstoleranzen und einer bearbeiteten Statortasche. Wenn nach der Bearbeitung Porosität auftritt, umfasst der Ausschussverlust die Bearbeitungszeit und nicht nur die Gusskosten. Wenn die Inspektion vor diesem Schritt platziert wird, ändert sich die Berechnung für den Käufer.
Illustrative Verbesserungskurve basierend auf Fallstudienmustern; Die tatsächlichen Einsparungen hängen vom Teilemix und der Basisqualität ab.
Ein praktischer Leitfaden für Käufer: Fragen Sie den Lieferanten, wie er das spezifische Merkmal prüft, auf das es in Ihrem Teil ankommt – die Statortasche eines Motorgehäuses, die internen Kanäle eines Hydraulikventils oder die Ebenheit einer EV-Batterieabdeckung.
Qualitätsaussagen sind leicht zu drucken und schwer zu überprüfen. Wenn ein Lieferant KI oder erweiterte Inspektion erwähnt, kann ein Käufer in vier Bereichen nach konkreten Beweisen suchen:
Diese Faktoren sind wichtiger als die Kameramarke. Bei Ningbo Jieda Die Qualitätskontrolle ist in einem Werk mit 130 Mitarbeitern in Beilun, Ningbo, verankert, das über eine IATF 16949-Zertifizierung, 28 technische Mitarbeiter und einen hauseigenen Formenbau verfügt, der durch Hochdruck-Druckgussmaschinen mit einer Kapazität von bis zu 1600 Tonnen unterstützt wird. Dasselbe Team, das die Form entwirft, führt auch den Guss, die Bearbeitung und die Oberflächenbehandlung durch, sodass ein bei der Endkontrolle festgestellter Fehler auf die Formkonstruktion oder die Schussparameter in derselben Anlage zurückgeführt werden kann.
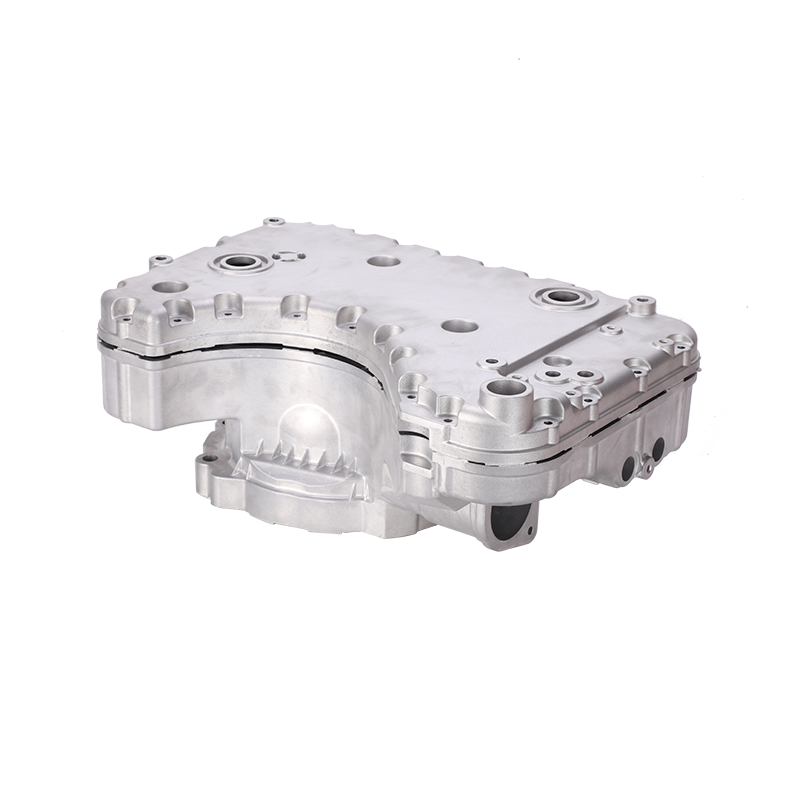
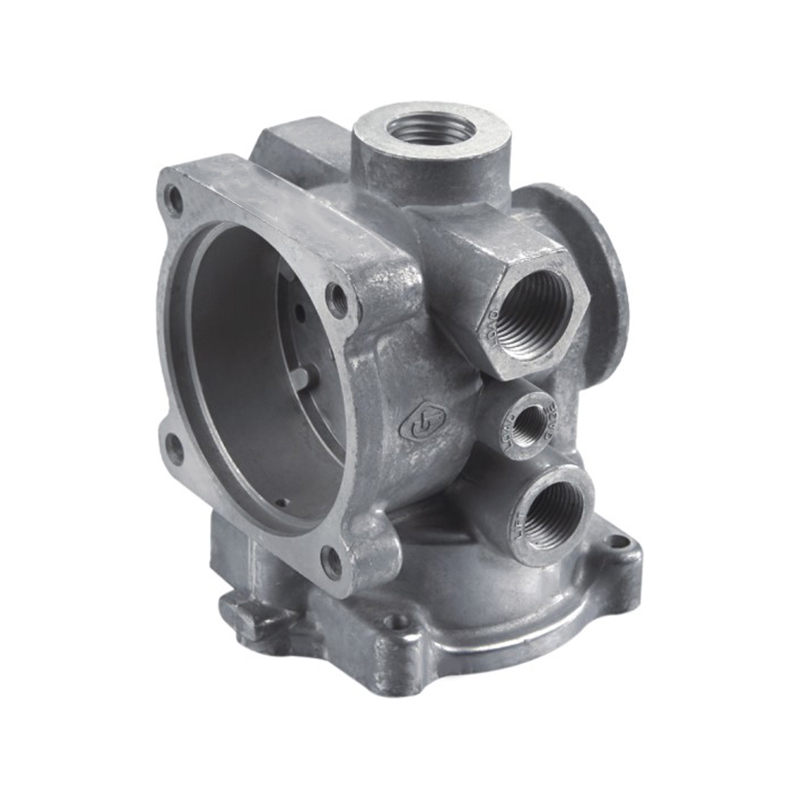 Bearbeitetes und pulverbeschichtetes Steuerventil aus Aluminiumdruckguss Mit internen Kanälen, Dichtflächen und einer korrosionsbeständigen Beschichtung reguliert dieses Ventil den Durchfluss in Industriesystemen. Die vollständige interne Kontrolle von der Form bis zur endgültigen Beschichtung gewährleistet eine rückverfolgbare Qualität. Produkt anzeigen →
Ein Regelventilkörper verdeutlicht den Nutzen. Seine inneren Kanäle beeinflussen den Durchfluss, seine Dichtflächen beeinflussen die Dichtheit und seine pulverbeschichtete Außenseite muss korrosionsbeständig sein. Wenn sich ein Team um Guss, Guss, Bearbeitung und Beschichtung kümmert, bleiben die Inspektionsdaten vom ersten Schuss bis zum Abschlussbericht verknüpft – die Art der Rückverfolgbarkeit, die durch KI-basierte Qualitätskontrolle verstärkt werden soll.
Nein. Röntgen bleibt die Referenzmethode für innere Porosität und Lunker. KI verbessert die Röntgeninterpretation, indem sie Prüfern dabei hilft, Fehlermuster schneller und konsistenter zu finden. Sie macht jedoch keine Röntgenaufnahme oder metallurgische Beurteilung überflüssig.
Für Produktionsversuche sind üblicherweise mehrere tausend beschriftete Bilder pro Fehlerklasse erforderlich, um eine hohe Genauigkeit bei einer neuen Geometrie zu gewährleisten. Transferlernen, Erzeugung synthetischer Defekte und stabile Prozessbedingungen können diese Zahl reduzieren.
Es kann funktionieren, aber die Wirtschaftlichkeit verbessert sich, wenn der Lieferant über einen kontrollierten Prozess Wiederholungsteile produziert. Bei kleinen Auflagen ist ein gemeinsames Modell mit ähnlichen Geometrien oder ein regelbasiertes Bildverarbeitungssystem häufig kostengünstiger.
Fordern Sie Fehlerdaten nach Teilenummer an, einschließlich Falsch-Negativ-Raten, und verlangen Sie, dass bei einem Audit Musterteile mit bekannten Mängeln durch die Produktionslinie laufen. Ein funktionierendes System sollte jedes Mal einen gesäten Fehler erkennen.
Für einen Druckgusseinkäufer stellt sich nicht mehr die Frage, ob KI menschliche Prüfer ersetzen wird. Dabei geht es darum, ob ein Zulieferer die Inspektion als statisches Tor oder als vernetztes System behandelt, das jedes Teil liest, die Daten aufzeichnet und sie zurück in das Werkzeug und die Maschine einspeist. Das zweite Modell liefert durchweg gute Teile. Das erste Modell liefert gut aussehende Teile, bis eines Tages ein schlechtes ausgeliefert wird.
Bist du bereit zu ZUSAMMENARBEITEN Mit Jieda?
* Ihre E -Mail ist bei uns sicher, wir spam nicht.
Produkte
Kontaktinformationen
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, DAQI Technology Industrial Zone, Bezirk Beilun, Ningbo