Holen Sie sich ein Zitat
Wenn ein Einkaufsingenieur ein neues Aluminiumteil in einen Formenbau bringt, stellt sich zunächst nicht die Frage, welches Gießverfahren theoretisch „besser“ ist. Es geht darum, ob Hochdruck-Druckguss oder Niederdruck-Druckguss die angestrebten Kosten, Wandstärken und Porositätsgrenzen des Teils bei der erforderlichen jährlichen Menge erreichen können. Die kurze Antwort: Der richtige Prozess ist derjenige, der zum Auftragsbuch passt. Hochdruck-Druckguss dominiert dort, wo Zykluszeit und Maßwiederholbarkeit die Kosten im großen Maßstab senken. Niederdruck-Druckguss gewinnt dort, wo Gasdichtheit, Wärmebehandelbarkeit und mechanische Integrität wichtiger sind als Geschwindigkeit.
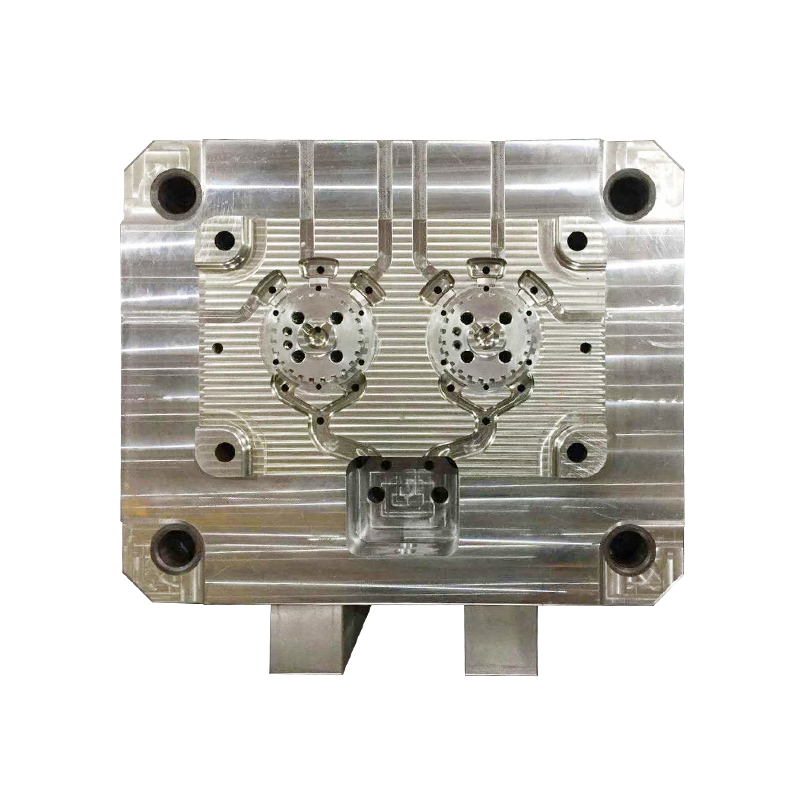
Beim Hochdruck-Kokillenguss wird geschmolzenes Aluminium bei weitaus höheren Drücken als bei Niederdrucksystemen in eine gehärtete Stahlform eingespritzt. Die Einspritzgeschwindigkeit ist extrem hoch, wodurch die Kavität nahezu augenblicklich gefüllt wird. Diese Geschwindigkeit erzeugt zwei Effekte.
Erstens werden eine hervorragende Oberflächengüte und enge Maßtoleranzen erzielt. Zweitens ermöglicht es sehr dünne Wände, oft bis zu 0,5 mm, was ein großer Vorteil für leichte Automobil- und Elektronikteile ist. Die Zykluszeit kann nur 30 bis 90 Sekunden betragen, wodurch der Prozess bei Auflagen von mehreren Zehntausend Teilen pro Jahr äußerst produktiv ist.
Der Kompromiss ist die Porosität. Durch die schnelle Injektion werden Luft und Gas im Gussstück eingeschlossen. Dadurch können die mechanischen Eigenschaften und die Gasdichtheit beeinträchtigt werden. Aus diesem Grund erfordern viele Hochdruck-Druckgussteile eine Imprägnierung oder andere Versiegelungsschritte, bevor sie in Flüssigkeits- oder Druckanwendungen eingesetzt werden können.
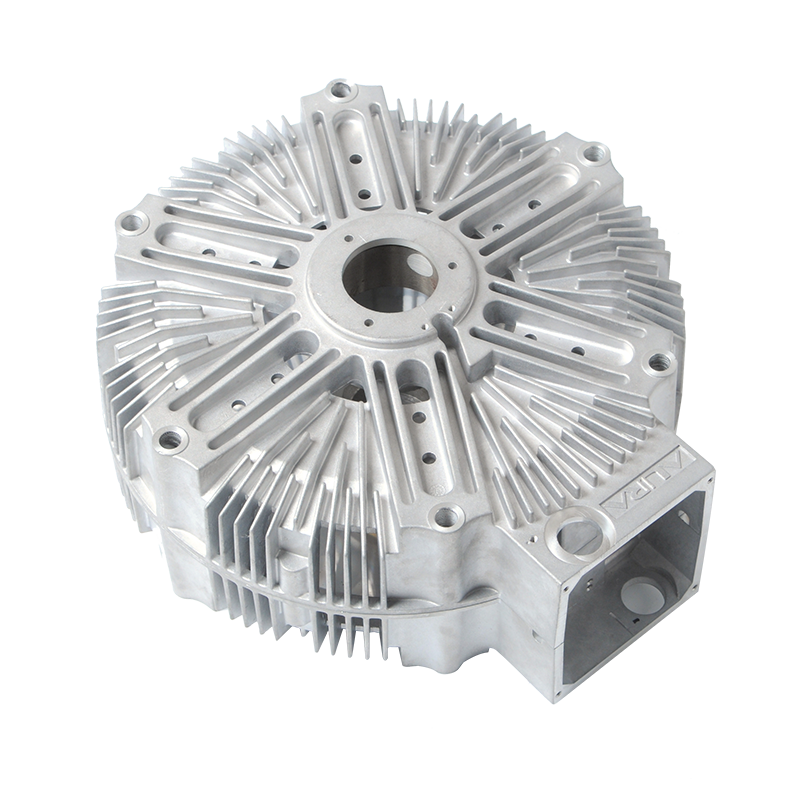
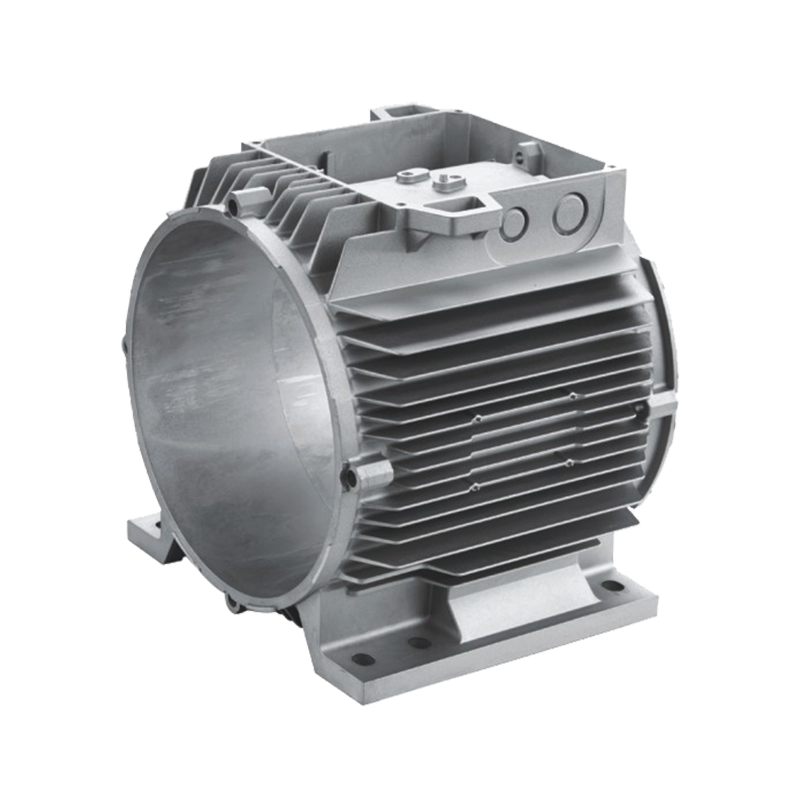
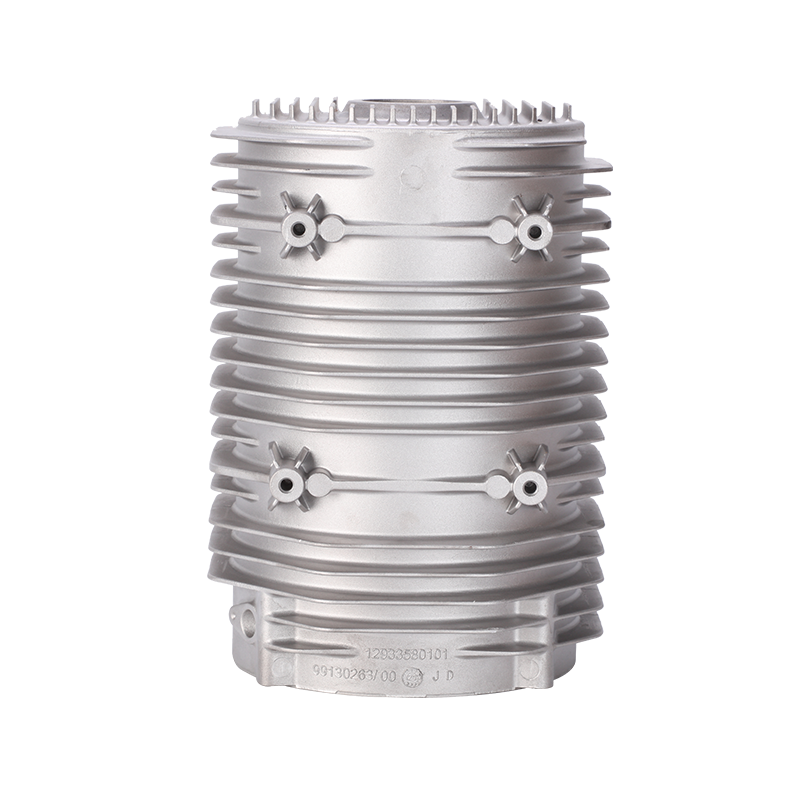
Motorgehäuse, Batteriegehäuse und LED-Lampengehäuse für Kraftfahrzeuge sind klassische Beispiele für Teile, bei denen sich Hochdruckguss bewährt.
 Hochdruck-Aluminium-Druckguss-Motorgehäuse für Kraftfahrzeuge Dieses Motorgehäuse eignet sich für Anwendungen, die Schutz und Unterstützung für interne Motorkomponenten benötigen. Seine Aluminiumlegierungskonstruktion trägt zur Verbesserung der Motoreffizienz und Lebensdauer bei und macht ihn zu einer zuverlässigen Wahl für den Einsatz im Automobilbereich. Produkt anzeigen →
Beim Niederdruck-Kokillenguss kommt eine viel sanftere Füllkraft zum Einsatz. Druckluft mit 0,3 bis 1,5 bar drückt geschmolzenes Metall aus einem verschlossenen Tiegel durch ein Steigrohr nach oben in die Form. Das Metall steigt langsam auf, wodurch die Strömung stabil und die Turbulenzen gering bleiben.
Diese stabile Füllung verleiht Niederdruckgussteilen ihren Ruf für strukturelle Zuverlässigkeit. Da das Metall von unten gedrückt wird, füllt sich die Matrize von unten nach oben und die Erstarrung erfolgt auf eine Weise, die eine kontinuierliche Schrumpfung ermöglicht. Die Porosität ist deutlich geringer. Die mechanischen Eigenschaften, insbesondere die Dehnung und Ermüdungsfestigkeit, sind besser als bei typischen Hochdruckgussteilen.
Niedriger Druck ist auch die natürliche Wahl, wenn das Teil wärmebehandelt werden muss. Da der Guss weniger Gaseinschlüsse aufweist, kann das Aluminium einer T6-Härtung ohne Blasenbildung oder innere Schäden standhalten. Der Nachteil ist die Geschwindigkeit: Die Zykluszeiten liegen zwischen 5 und 15 Minuten, und Matrizen überstehen nicht so viele Schüsse wie Hochdruckmatrizen.
Aus diesem Grund wird Niederdruckguss für große, dickwandige Teile, strukturelle Aufhängungskomponenten und Räder gewählt, bei denen Festigkeit und Stabilität den Durchsatz überwiegen.
Die folgende Tabelle fasst die betrieblichen Unterschiede zusammen, die bei Angebots- und Werkzeugentscheidungen am wichtigsten sind.
| Parameter | Hochdruck-Druckguss | Niederdruck-Druckguss |
|---|---|---|
| Fülldruck | 14–70 MPa | 0,3–1,5 bar |
| Typische Zykluszeit | 30–90 s | 5–15 Min |
| Sterben Sie das Leben | 50.000–100.000 Schüsse | 20.000–50.000 Schüsse |
| Mindestwandstärke | 0,5–1,0 mm | 2,0–3,0 mm |
| Porositätsgrad | Höher | Niedrig |
| Gasdichtheit | Muss oft imprägniert werden | Natürlich besser |
| Wärmebehandlung | Begrenzt | T6-kompatibel |
| Ausrüstungsinvestition | Ungefähr 4× Unterdruck | Niedriger initial cost |
Das Jahresvolumen ist der erste Filter. Wenn die Prognose etwa 50.000 bis 100.000 Stück pro Jahr erreicht, liefert Hochdruck-Kokillenguss in der Regel die niedrigsten Stückkosten. Die Matrize amortisiert sich schnell und der schnelle Zyklus hält die Arbeits- und Maschinenstunden gering. Unterhalb dieses Schwellenwerts lohnen sich die Kosten für eine Hochdruckdüse möglicherweise nicht.
Die Wandstärke ist der zweite Filter. Dünnwandige, gleichmäßige Abschnitte sind das Zuhause des Hochdruck-Druckgusses. Teile mit dicken Abschnitten, tiefen Rippen oder ungleichmäßiger Wandverteilung eignen sich besser für niedrigen Druck, da die langsamere Füllung dafür sorgt, dass die Metallzufuhr gleichmäßig schrumpft.
Toleranz ist der dritte Filter. Hochdruck-Kokillenguss sorgt für eine hohe Maßwiederholgenauigkeit im gesamten Gussstück. Niedriger Druck erzeugt weniger Restspannung, aber die Dimensionsstabilität hängt mehr von der thermischen Kontrolle der Matrize ab.
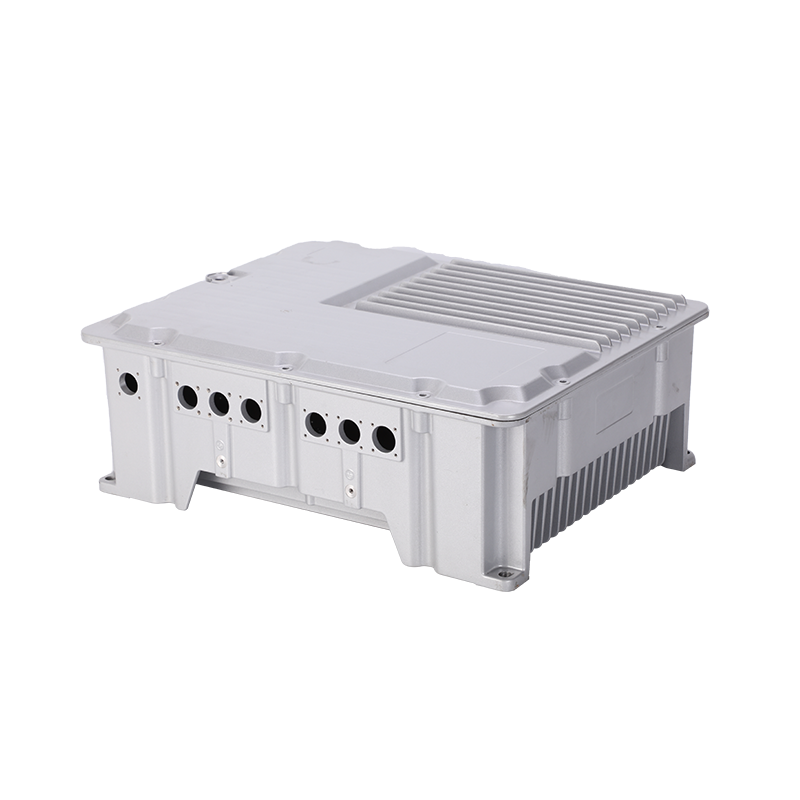
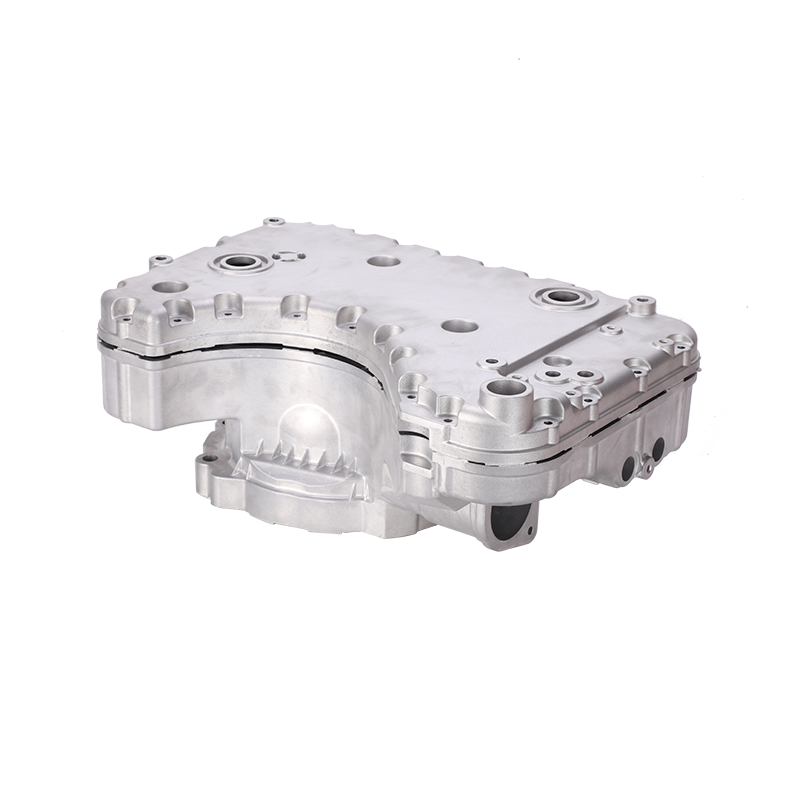
Batteriegehäuse für Elektrofahrzeuge veranschaulichen diese Möglichkeiten. Sie benötigen dünne Wände, um Gewicht zu sparen, eine hohe Wiederholgenauigkeit der Abmessungen beim Zusammenbau und genügend mechanische Festigkeit, um die Zellen zu schützen. In der Praxis werden sie im Hochdruck-Kokillengussverfahren in großen Stückzahlen hergestellt.
 Batteriegehäuse und Abdeckung aus Aluminiumdruckguss für Elektrofahrzeuge Dieses Batteriegehäuse bietet eine hohe Festigkeit, Abdichtung und Wärmeableitung, was für den Schutz der Zellen von entscheidender Bedeutung ist. Sein leichtes Design und die einfache Installation unterstützen eine effiziente Montage und Wartung von Elektrofahrzeugen. Produkt anzeigen →
Weitere Informationen zum Vergleich der Aluminiumgussmethoden finden Sie in unserer Erklärung zu Sandguss, Druckguss und Feinguss .
Es ist einfach, die Preise zweier Maschinen zu vergleichen, aber die Gesamtkosten des Gussteils entscheiden über das Projekt. Eine Hochdruck-Druckgussmaschine kann etwa viermal so viel kosten wie eine Niederdruckanlage, doch dieser Unterschied verflüchtigt sich, wenn er sich auf Hunderttausende Schüsse verteilt.
Die Kosten folgen einer ähnlichen Kurve. Hochdruckmatrizen bestehen aus gehärtetem Werkzeugstahl und haben im Maßstab eine kürzere Lebensdauer. Niederdruckdüsen sind leichter und kostengünstiger, was sie für Pilotversuche oder die Produktentwicklung attraktiv macht. Wenn sich das Teiledesign noch ändert, bietet ein Niederdruck-Matrizentest mehr Spielraum für Iterationen, ohne sich auf ein vollwertiges, teures Werkzeug festlegen zu müssen.
Auch Nebenoperationen geben den Ausschlag. Teile mit Gasporosität können bei der Bearbeitung stärker abstoßen oder bei Drucktests undicht werden. Niederdruckgussteile lassen sich in der Regel sauberer bearbeiten und benötigen weniger Imprägnierung. Bei Bauteilen, die später pulverbeschichtet oder eloxiert werden, beginnt die Oberflächenqualität bereits beim Gussprozess und nicht in der Endbearbeitung.
Nicht ohne die Wirtschaft zu verändern. Mit beiden Verfahren kann oft die gleiche Geometrie hergestellt werden, aber die Zykluszeit, der Porositätsgrad und das Wanddickenprofil sind unterschiedlich. Niedriger Druck kann hohen Druck ersetzen, wenn das Teilevolumen sinkt und der Schwerpunkt der Konstruktion auf Festigkeit und Auslaufsicherheit statt auf Durchsatz liegt.
Hochdruck-Kokillenguss ist der stärkere Kandidat. Durch die hohe Einspritzgeschwindigkeit werden dünne Abschnitte schnell gefüllt, bevor das Metall erstarrt. Bei niedrigem Druck wäre es schwierig, sehr dünne, lange Rippen zu erreichen, ohne höhere Drücke zu verwenden oder Angusskanäle hinzuzufügen.
Nur wenn die Werkzeugkosten über ein Programm verteilt werden. Bei kleinen Chargen bietet Niederdruck eine günstigere Düse und eine einfachere Maschineneinrichtung. Der Nachteil ist eine langsamere Produktion, aber geringere Vorabinvestitionen.
Ja. Wenn sich Gasblasen in der Nähe der Oberfläche befinden, kann es beim Aushärten des Pulverlacks zur Blasenbildung kommen. Niederdruckgussteile oder Hochdruckgussteile, die imprägniert werden, sind die sicherere Wahl, wenn eine schwere Oberflächenbehandlung geplant ist.
Entscheiden Sie sich für Hochdruck-Druckguss, wenn Ihr jährliches Volumen hoch ist, die Abschnittsdicke dünn und gleichmäßig ist und die Wiederholbarkeit der Abmessungen von entscheidender Bedeutung ist. Wählen Sie Niederdruck-Druckguss, wenn Gasdichtheit, Wärmebehandlung und strukturelle Festigkeit wichtiger sind als die Zyklusgeschwindigkeit, oder wenn die Produktionsmenge noch wächst.
Die beste Vertrauensquelle ist ein praktisches Gespräch mit einem erfahrenen Druckgusspartner. Finden Sie heraus, wie ihr Ausrüstungssatz, ihre Werkzeugerfahrung und ihre Endbearbeitungsfähigkeiten zu Ihrer Teilefamilie passen. Mit klaren Daten zu Volumina und Designbeschränkungen wird die Wahl zwischen Hoch- und Niederdruck zu einer einfachen technischen Berechnung.
Bist du bereit zu ZUSAMMENARBEITEN Mit Jieda?
* Ihre E -Mail ist bei uns sicher, wir spam nicht.
Produkte
Kontaktinformationen
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, DAQI Technology Industrial Zone, Bezirk Beilun, Ningbo