Holen Sie sich ein Zitat
Die Pulverbeschichtung überlebt auf einem Aluminiumdruckguss, wenn drei Dinge zusammenpassen: eine dichte Haut ohne freiliegende Porosität, eine Konversionsbeschichtung, die tatsächlich haftet, und ein Aushärteplan, der auf die Legierung und Wandstärke abgestimmt ist. Holen Sie sich alle drei und eine 70 µm dicke Polyesterfolie hält 1.000 Stunden neutralem Salzsprühnebel stand. Verpassen Sie eine, normalerweise eine Vorbehandlung an einem Teil mit Oberflächenporosität, und das gleiche Pulver bildet innerhalb weniger hundert Stunden Blasen.
Das ist die kurze Antwort. Für Käufer ist die längere Version von größerer Bedeutung, da die Pulverbeschichtung oft in einer einzigen Zeile angegeben wird: „schwarz, matt, 60 bis 80 µm“, ohne die Variablen, die darüber entscheiden, ob eine Lackierung drei Winter oder drei Wochen übersteht. Was folgt, ist, was der Gießer kontrolliert, was der Beschichter kontrolliert und wo sich die beiden in einer Bestellung treffen.
Die Pulverbeschichtung ist ein Trockenverfahren. Eine Pistole lädt Polyester- oder Epoxid-Polyester-Partikel auf, der geerdete Teil zieht sie ein und ein Ofen schmilzt sie zu einem kontinuierlichen Film. Die Haftung entsteht durch zwei Mechanismen gleichzeitig: einen mechanischen Schlüssel durch das gestrahlte Oberflächenprofil und eine chemische Brücke durch die Vorbehandlungsschicht. Gussteile können beides erreichen, aber sie erreichen es anders als extrudierte Profile oder Bleche.
Ein Druckguss weist eine dünne, feinkörnige Haut über einem raueren und poröseren Inneren auf. Beim Strahlen muss die Gusshaut durchtrennt werden, ohne die Poren darunter zu öffnen, weshalb Medien, Druck und Verweilzeit einen Platz in der Spezifikation und kein Schulterzucken verdienen. A380 und ADC12 reagieren beide gut auf Aluminiumoxid im Körnungsbereich 120 bis 180 bei mäßigem Druck; Ein zu grobes Medium auf einem dünnwandigen Gehäuse rundet die Kanten ab und öffnet die Porosität in einem einzigen Durchgang.
Der Siliziumgehalt ist ein weiterer Grund dafür, dass Pulver die Standardoberfläche für Gussaluminium ist. Druckgusslegierungen mit hohem Siliziumgehalt eloxieren ungleichmäßig, wobei die Siliziumphase dunkel wird oder überhaupt keine anodische Schicht bilden kann. Das Pulver deckt das gleiche Teil gleichmäßig in jeder Farbe ab und bildet einen Filmaufbau, der die Gusstextur verbirgt.
Eine Pulverlinie ist eine Kette von Entscheidungen, und jede einzelne davon zeigt sich später als Inspektionsergebnis. Diese bewegen die Nadel am meisten.
Auf ein Profil strahlen, dann reinigen. Eine alkalische oder saure Reinigung mit anschließender Konversionsbeschichtung, chromatfreies Zirkonium oder Titan für die meisten Exportarbeiten und Chromatierung bei starkem Salzsprühnebel verleihen dem Pulver eine Oberfläche, die es chemisch greifen kann. Die Disziplin beim Spülen ist ebenso wichtig wie die Chemie: Angetrocknete Spülrückstände unter einem Pulverfilm sind eine der häufigsten Ursachen für Blasenbildung, die erst nach einem Feuchtigkeitswechsel auftritt.
Der Filmaufbau auf Druckgussteilen liegt typischerweise zwischen 60 und 90 µm. Unterhalb von 50 µm wird die Bedeckung der Gusstextur an den höchsten Stellen dünner und die Salzsprühleistung lässt schnell nach. Ab etwa 120 µm werden Schlagrisse und Gewindeeingriffe zu echten Risiken. Die Aushärtung dauert normalerweise 10 bis 25 Minuten bei einer Metalltemperatur von 163 bis 204 °C. Dabei kommt es auf die Metalltemperatur und nicht auf die Ofenanzeige an.
Entscheiden Sie sich für die Maskierung vor dem Beschichten, niemals danach. Gewinde, Passflächen, Lagerbohrungen, Erdungsplatten und alle Merkmale, die fester als etwa ±0,1 mm gehalten werden, sollten abgedeckt werden. Ein erneutes Gewindeschneiden nach dem Aushärten funktioniert, aber es entfernt die Beschichtung von den Gewindeflanken und hinterlässt eine rohe Kante, die zur ersten Korrosionsstelle am Teil wird.
| Schritt | Typische Einstellung | Was geht schief, wenn es übersprungen wird? |
|---|---|---|
| Sprengmittel | Aluminiumoxid, Körnung 120 bis 180, mäßiger Druck | Schwacher mechanischer Schlüssel; Beschichtungsablösungen an Kanten und Ecken |
| Vorbehandlung | Konversionsbeschichtung, vollständige und gleichmäßige Abdeckung | Blasenbildung und Rückkriechbildung durch Ritzlinien bei Salzsprühnebel |
| Filmaufbau | 60 bis 90 µm, gemessen an einer benannten Fläche | Dünne Zonen über der Gussstruktur korrodieren zuerst |
| Heilung | 163 bis 204 °C Metalltemperatur, 10 bis 25 Minuten | Bei unzureichender Aushärtung entsteht ein weicher Film mit schlechter Schlag- und Lösungsmittelbeständigkeit |
| Maskierung | Gewinde, Bohrungen, Passflächen, Toleranzen unter ±0,1 mm | Montageeingriffe und nachträgliche Nacharbeiten |
| Inspektion | Kreuzschraffurhaftung, Dicke, Salzsprühnebel pro Charge | Vom Endbenutzer und nicht von der Leitung entdeckte Fehler |
Die teuersten Pulverbeschichtungsprobleme bei Druckgussteilen sind überhaupt keine Beschichtungsprobleme. Dabei handelt es sich um Gussprobleme: miteinander verbundene Porosität nahe der Oberfläche, im Metall eingeschlossenes Gas oder in Poren sitzende Feuchtigkeit, die sich während der Aushärtung ausdehnt. Das Ergebnis ist ein Loch, eine Blase oder ein kleiner Krater, der wenige Minuten, nachdem die Teile den Ofen verlassen, entsteht. Zu diesem Zeitpunkt ist das Pulver verbraucht und die Teile bleiben Ausschuss, bis sie abgezogen werden.
Die Verteidigung des Beschichters besteht in einem Vorheizdurchgang. Lassen Sie die Teile einmal auf eine Temperatur über dem Aushärtungsmaximum laufen, lassen Sie eingeschlossenes Gas und Feuchtigkeit entweichen, kühlen Sie ab und beschichten Sie sie dann. Dadurch kommt ein Ofenzyklus hinzu, der bei Teilen mit hoher Porosität möglicherweise zweimal durchgeführt werden muss. Der Schutz des Gießers liegt vorgelagert: vakuumunterstützter Hochdruckguss, kontrollierte Gusstemperatur, ausreichende Entlüftung und saubere, entgaste Schmelze. Die Wahl des Formdesigns, das Löten und turbulentes Füllen verhindert, verringert nicht zufällig auch die Porosität, die die Oberflächen beeinträchtigt.
Wenn Porosität nicht beseitigt werden kann, etwa an Übergängen von dick zu dünn oder am Ende der Füllung, sollte dies in der Zeichnung angegeben sein. Eine Bearbeitungszugabe von 0,3 bis 0,5 mm auf einer kosmetischen Fläche entfernt häufig die poröse Haut vollständig und gibt dem Beschichter eine feste Oberfläche, bei geringem Materialabtrag.
Käufer fragen ständig nach diesem Vergleich, deshalb finden Sie ihn hier an einer Stelle.
| Fertig | Beste Passform für Druckgussteile | Grenzen, um die man herumplanen kann |
|---|---|---|
| Pulverbeschichtung (Polyester) | Kosmetik- und Schutzgehäuse, Abdeckungen, Halterungen; Große Farb- und Glanzpalette | Heilung at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Eloxieren | Geschmiedete oder siliziumarme Teile, die ein metallisches Aussehen und Verschleißfestigkeit erfordern | Druckgusslegierungen mit hohem Siliziumgehalt eloxieren ungleichmäßig und verdunkeln sich; begrenzte Farben |
| Nasse Farbe | Schnelle Farbwechsel, geringe Auflagen, Ausbesserung vor Ort | Geringere Filmhaltbarkeit; Umgang mit Lösungsmitteln; Normalerweise ist eine Grundierung erforderlich |
| E-Beschichtung | Komplexe Geometrie, die vor einem Decklack eine vollständige Abdeckung erfordert | Nur dünne Filme; typischerweise eine Basisschicht unter Puder |
Bei den meisten Gussgehäusen beschränkt sich die Entscheidung auf Pulver- oder Nasslackierung, und Volumen plus Farbanzahl entscheiden in der Regel. Eine Farbe bei Produktionsmenge bevorzugt Pulver; Ein Dutzend Farben zu je fünfzig Stück begünstigt die Farbe.
Das Ziel ist selten der Punkt an sich. Es schützt ein Teil, das eine andere Aufgabe zu erfüllen hat, und die Anwendung entscheidet darüber, wie viel der Spezifikation sich wirklich auf Korrosion und wie viel auf das Aussehen bezieht.
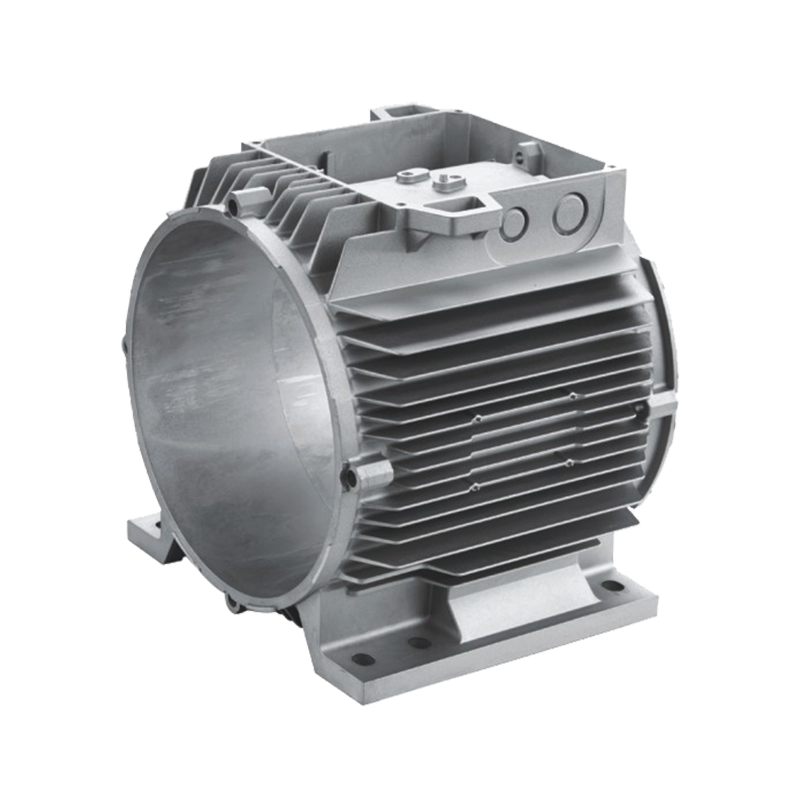
Motor- und Statorgehäuse benötigen einen äußeren Korrosionsschutz, stabile Lagersitze und eine Folie, die beim Einpressen der Lamellen nicht abplatzt. Pulver funktioniert gut, weil das Abdecken der Bohrung und der Passfläche einfach ist und die Aushärtetemperatur für A380 im gegossenen Zustand geeignet ist.
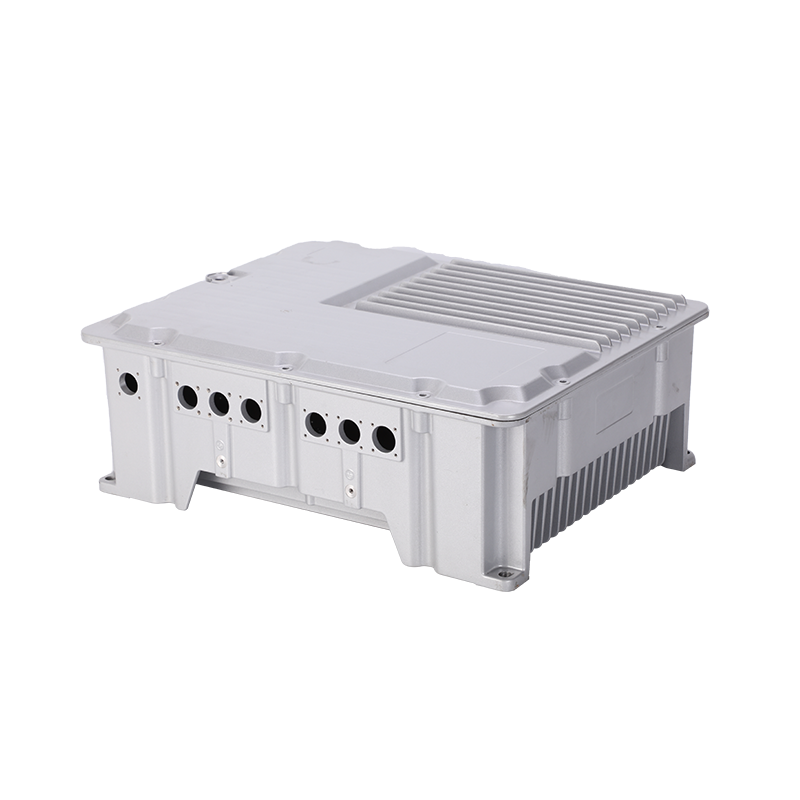
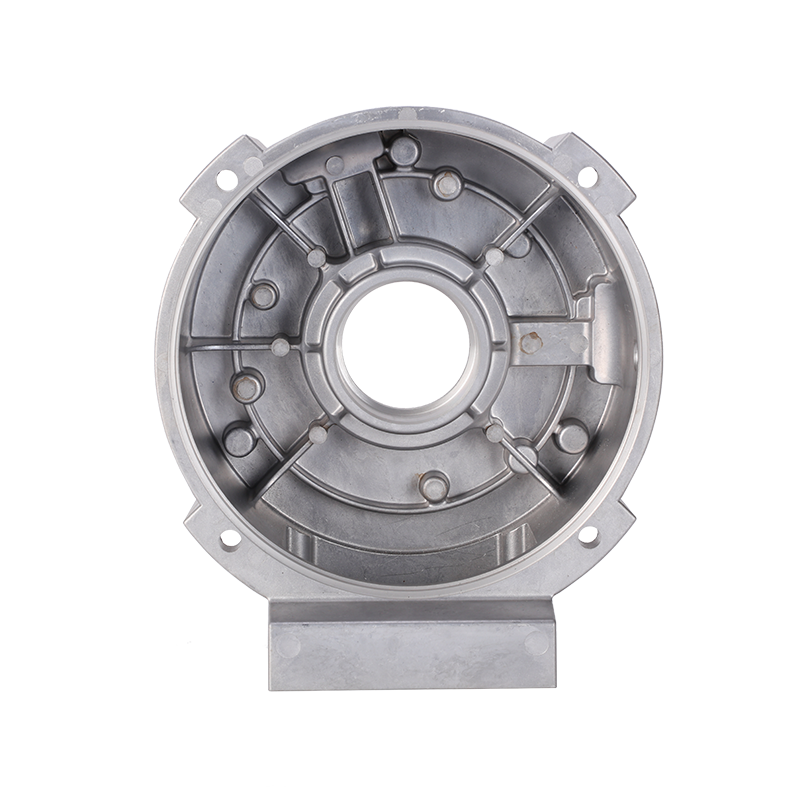
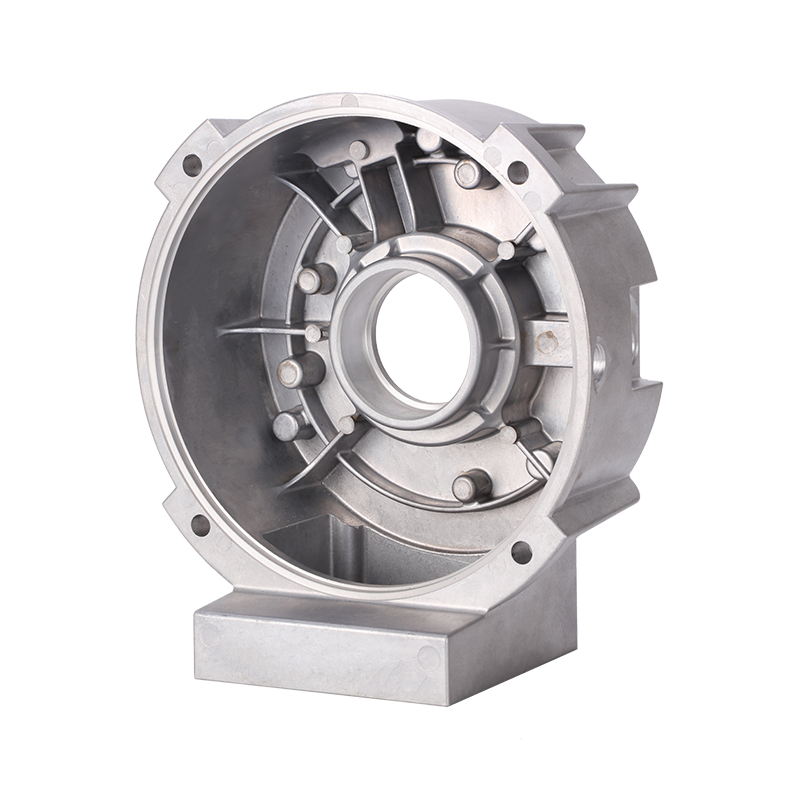 Motorlagerschild aus Aluminiumdruckguss mit Pulverbeschichtung Lagerschild aus Aluminiumdruckguss für Synchron- und NEMA-Motoren, das das Statorgehäuse mit CNC-Bearbeitung und Pulverbeschichtung für Korrosionsbeständigkeit stützt. Produkt anzeigen →
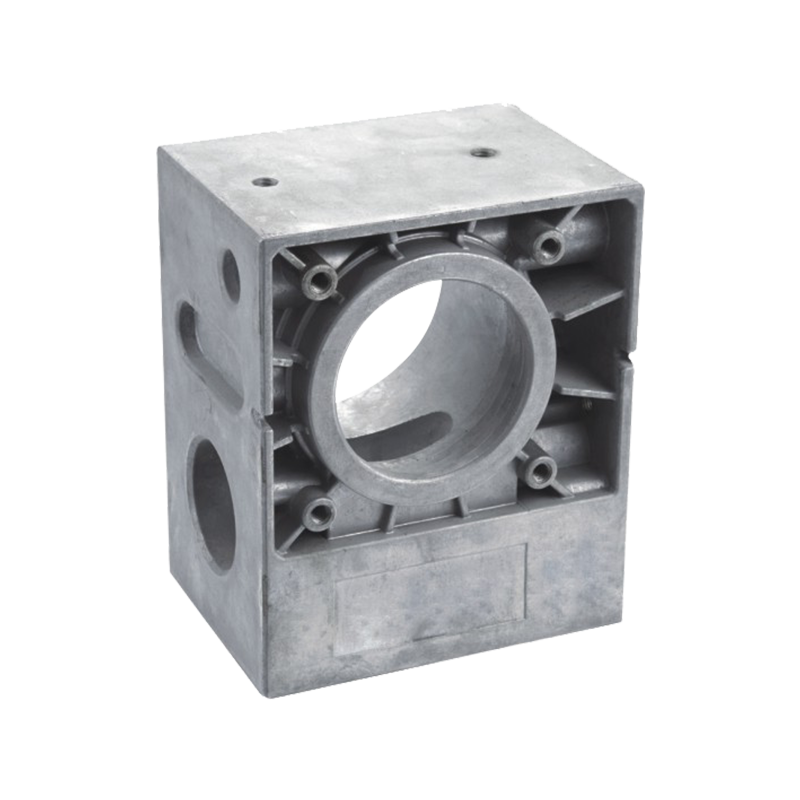
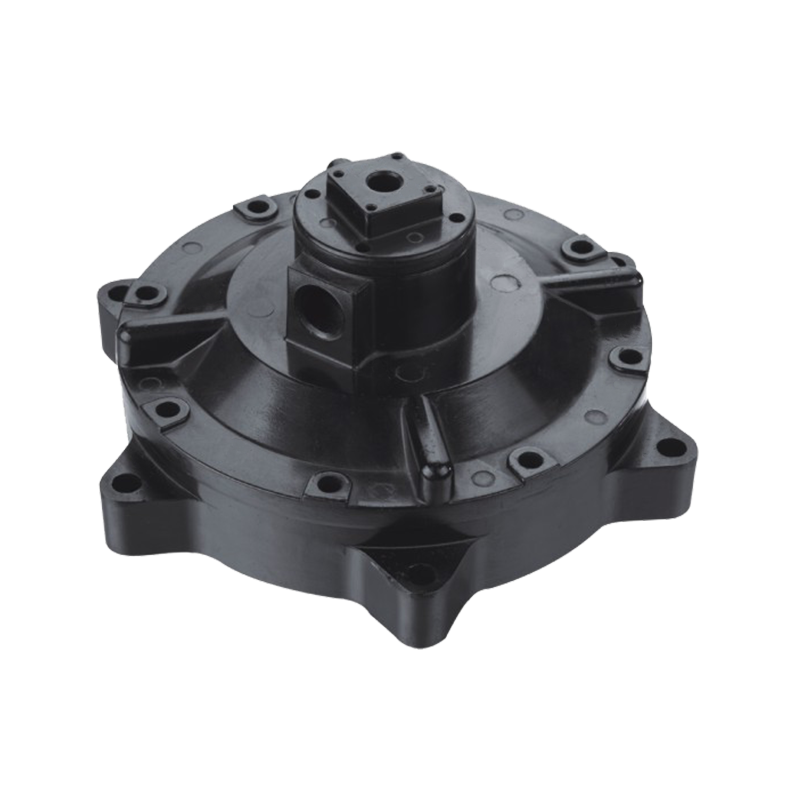
Steuerventilgehäuse vereinen Bearbeitung und Beschichtung in einem Teil: Dichtungsbohrungen und Gewindeanschlüsse werden nach dem Gießen bearbeitet, dann abgedeckt und anschließend pulverbeschichtet. Der Vorteil gegenüber Farbe ist die Filmintegrität am Übergang von der maschinellen Bearbeitung zum Guss, und zwar genau dort, wo dünne Lackfilme zuerst zerfallen.
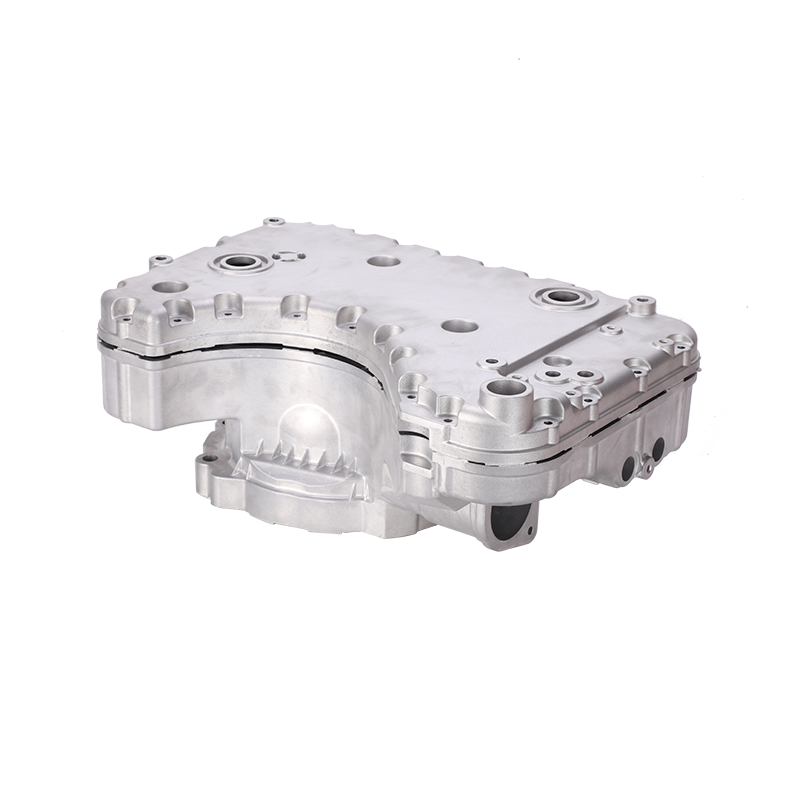
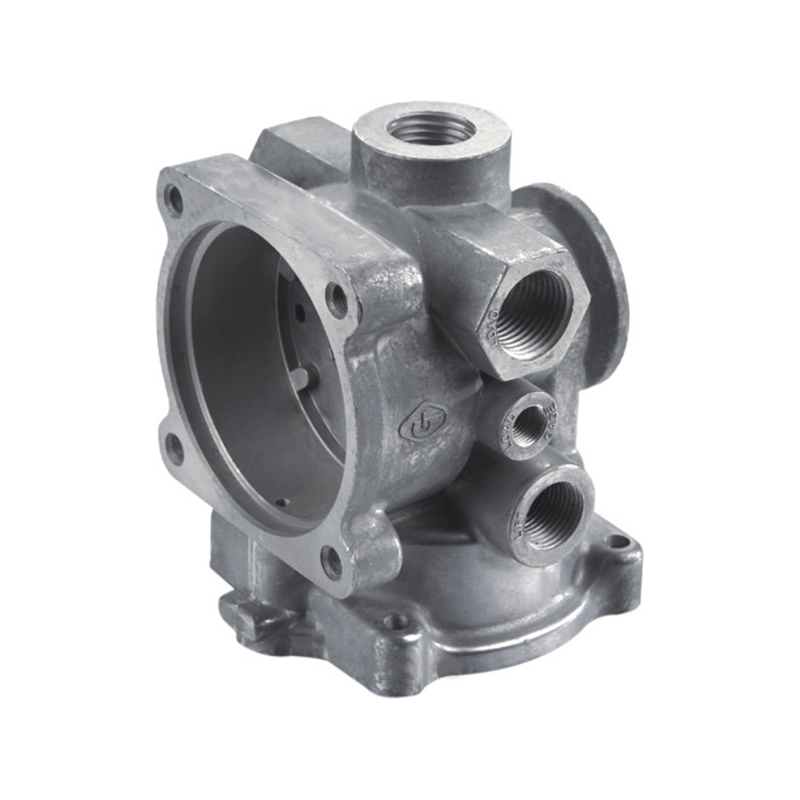 Steuerventil aus Aluminiumdruckguss mit maschineller Bearbeitung und Pulverbeschichtung Hochdruck-Steuerventil aus Aluminiumdruckguss zur Durchfluss-, Druck- und Richtungssteuerung, mit Bearbeitung und Pulverbeschichtung für industrielle Durchflusssysteme. Produkt anzeigen →
Komponenten von Textilmaschinen werden häufig sowohl einem Präzisionsbearbeitungsschritt als auch einer Pulverbeschichtung unterzogen, und die Beschichtung muss Öl, Flusen und ständige Vibrationen überstehen, ohne an den bearbeiteten Kanten Risse zu bekommen. Es gibt eine nützliche Diskussion darüber Warum die Oberflächenbehandlung einen so großen Teil der Lebensdauer des Teils ausmacht in dieser Anwendung.
Vage Beschichtungsvorgaben sorgen später für Streit. Diese Elemente beseitigen die meisten Unklarheiten, bevor der erste Teil besetzt wird:
Eine Anmerkung zum Zeitpunkt der Inspektion. Messen Sie die Haftung, nachdem die Teile 24 Stunden lang geruht haben, und nicht direkt vom Band. Pulverfilme bauen beim Abkühlen und Absetzen ihre Eigenschaften weiter aus, und ein zu früher Kreuzschraffurtest ergibt schlechtere Ergebnisse, als die Beschichtung tatsächlich ist.
Fast alle können, aber nicht alle werden die strengen Salznebelanforderungen ohne zusätzliche Arbeit erfüllen. Teile mit starker Oberflächenporosität benötigen einen Vorwärmdurchgang, einen dickeren Aufbau oder eine Bearbeitungszugabe, die die poröse Haut entfernt.
Bei einer Metalltemperatur von 163 bis 204 °C bleibt die Festigkeit der A380- und ADC12-Teile im Gusszustand im Allgemeinen unverändert. Dünne Wände, lange, schlanke Teile und enge Ebenheitstoleranzen sollten nach dem Ofendurchlauf überprüft werden, da sich die Abmessungen durch Spannungsabbau und Befestigung geringfügig verschieben.
Für die meisten Gussgehäuse sind 60 bis 90 µm das praktische Fenster. Dünnere Filme folgen der Gussstruktur und korrodieren an hohen Stellen; Dickere Folien reißen bei Stößen und erschweren die Montage.
Porosität und Gusshaut. Das Blech ist homogen und lässt sich leicht vorbehandeln, während ein Gussstück Gas unter der Oberfläche, eine unterschiedliche Oberflächenchemie und häufig Reste von Gussschmiermittel mit sich bringt. Der Fehler liegt fast immer in der Vorbereitung und nicht im Pulver selbst.
Die Pulverbeschichtung eines Druckgussteils ist ein Zwei-Parteien-Prozess. Der Zauberer besitzt Dichte, Oberfläche und Geometrie; Der Beschichter ist für Profil, Vorbehandlung und Aushärtung verantwortlich. Wenn ein Ziel scheitert, ist die nützliche Frage nicht, wer daran schuld ist, sondern welche dieser sechs Variablen sich verschoben hat.
Wenn Sie beschichtete Aluminiumgussteile spezifizieren und lieber die Gieß-, Bearbeitungs- und Endbearbeitungsschritte zusammen angegeben haben möchten, mit Maskierung und Inspektion im Voraus definiert, dann arbeiten wir so: Druckguss, Bearbeitung und Pulverbeschichtung unter einem Dach, ein IATF 16949-Qualitätssystem, ein Gespräch.
Bist du bereit zu ZUSAMMENARBEITEN Mit Jieda?
* Ihre E -Mail ist bei uns sicher, wir spam nicht.
Produkte
Kontaktinformationen
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, DAQI Technology Industrial Zone, Bezirk Beilun, Ningbo