Holen Sie sich ein Zitat
Ein bearbeitetes Motorgehäuse aus Aluminium besteht die Dichtheitsprüfung bei 1,5 bar nach 40 Sekunden nicht. Die Legierung entsprach den Spezifikationen, die Gusstemperatur lag im zulässigen Bereich und der Guss sah vor der Bearbeitung einwandfrei aus. Die Ursache war Gas: Luft, die mit dem Metall in den Hohlraum eindrang und nach dem Erstarren des Teils nirgendwo hin konnte.
Die Vakuum-Druckgusstechnologie ist die verfahrenstechnische Antwort auf dieses Versagen, und ihre Vorteile lassen sich am einfachsten in Bezug auf die Produktion beurteilen: Ausschussrate, Leckrate und was Sie nach dem Gießen mit dem Teil machen dürfen.
Die Schlussfolgerung zuerst: Durch die Evakuierung des Formhohlraums vor und während des Schusses reduziert das Vakuum-Druckgießen eingeschlossene Gase auf einen Bruchteil der Werte beim herkömmlichen Hochdruck-Druckguss (HPDC). Diese eine Änderung bringt die meisten Vorteile mit sich: weniger Gasporositätsfehler, druckdichte Gussteile, ein praktischer Weg zur T6-Wärmebehandlung und zum Schweißen, dünnere Wände, sauberere Gussoberflächen und niedrigere Kosten pro akzeptiertem Teil. Der Kompromiss besteht in der Komplexität der Werkzeuge: versiegelte Matrizen, Vakuumventile und disziplinierte Wartung.
Bei einer herkömmlichen Kaltkammermaschine ist der Hohlraum mit Luft bei atmosphärischem Druck gefüllt, wenn der Kolben seinen schnellen Schuss startet. Metall dringt mit einer Geschwindigkeit von 30–60 m/s in das Tor ein, und die Luft hat Millisekunden Zeit, durch Entlüftungsöffnungen zu entweichen, die typischerweise 0,1–0,2 mm tief sind. Entlüftungsöffnungen überschlagen sich oder verstopfen mit Trennmittelrückständen, und was zurückbleibt, führt zu Gasporosität.
Ein Vakuumsystem fügt der Matrize ein Ventil hinzu, das den Hohlraum mit einem Vakuumtank verbindet. Der Hohlraum wird während des langsamen Schusses abgepumpt, bevor der schnelle Schuss beginnt, und das Ventil schließt sich, wenn die Metallfront eintrifft. Die Verstärkung läuft dann genauso ab wie bei einer normalen Aufnahme.
Zwei Ebenen sind üblich. Vakuumunterstützte Systeme bringen den Hohlraum auf etwa 200–500 mbar absolut und unterstützen hauptsächlich die Entlüftungsöffnungen. Hochvakuumsysteme erreichen 50-100 mbar und sind die Variante, die die Einsatzmöglichkeiten eines Gussstücks verändert. Ob beides funktioniert, hängt von zwei Details ab: Das Vakuumniveau muss an der Matrize und nicht an der Pumpe gemessen werden, da eine verschlissene Dichtung das Problem verbirgt. Und Vakuum ersetzt nicht das Entlüften, sondern reduziert die Menge an Luft, die durch die Entlüftungsöffnungen strömen muss, wodurch Grate und Verstopfungen reduziert werden.
| Parameter | Konventionelles HPDC | Vakuumunterstützt | Hochvakuum-Druckguss |
|---|---|---|---|
| Hohlraumdruck vor dem Füllen | ca. 1.000 mbar | 200-500 mbar | 50-100 mbar |
| Gasgehalt im Gussstück | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Typische Wandstärke | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| T6-Wärmebehandlung | unpraktisch, Blasenbildung | begrenzt | auf geeigneten Legierungen machbar |
| Druckdichtigkeit | muss oft imprägniert werden | normalerweise akzeptabel | zuverlässig dicht |
| Relative Werkzeugkosten | Grundlinie | plus 5-15% | plus 10-25% |
| Schwerpunkt Wartung | Lüftungsschlitze, Trennmittel | Dichtungen, Ventil | Dichtungen, Ventil, vacuum monitoring |
Durch das Schneiden der Luft im Hohlraum werden nicht alle Poren entfernt; Schrumpfporosität aufgrund eines schlechten Wärmegleichgewichts ist ein separates Problem. Es entfernt die großen, unregelmäßigen Gasporen, die die meisten Abstoßungen verursachen und an fünf Stellen sichtbar sind.
Der Gasgehalt in einem gut kontrollierten Hochvakuumschuss sinkt typischerweise von 10–20 cm³ pro 100 g Metall auf 2–5 cm³ und die Dichte steigt um etwa 1–2 %. Die Abstoßungsraten im Röntgenbild folgen dem gleichen Trend.
Gehäuse, Ventilkörper, Batterieabdeckungen und Ölwannen werden nach der Leckrate und nicht nach ihrem Aussehen beurteilt. Herkömmliche Gussteile müssen zum Bestehen häufig mit Harz imprägniert werden, was eine zusätzliche Stufe und ein temperaturabhängiges Ausfallrisiko mit sich bringt. Vakuumgussteile halten in der Regel im gegossenen Zustand dem Druck stand, sodass die Dichtheitsprüfung eher eine Überprüfung als eine Reparatur durchführt.
Durch die T6-Lösungsbehandlung bei etwa 500 °C dehnt sich das eingeschlossene Gas aus, und bei einem herkömmlichen Druckguss entstehen Blasen. Bei einem Gasgehalt im niedrigen einstelligen Bereich können geeignete Strukturlegierungen wärmebehandelt und mit akzeptablem Porenwachstum MIG-, WIG- oder Lasergeschweißt werden.
Durch einen geringeren Gegendruck durch eingeschlossene Luft füllt Metall dünne Abschnitte vorhersehbarer, so dass 1,2–1,8 mm dicke Wände die 2,5–3,0 mm dicken ersetzen. Der Bearbeitungsaufwand und das Gewicht sinken, und weniger Nadellöcher auf der Oberfläche bedeuten weniger Blasen nach der Pulverbeschichtung oder dem Eloxieren.
Der Gewinn ist kein billigerer Schuss, es ist ein billigeres Gutteil. Die Ausschussquote in Werken sinkt üblicherweise von 5–8 % auf 1–3 %, und da Defekte bei der Röntgen- oder Dichtheitsprüfung statt nach der CNC-Bearbeitung erkannt werden, sinkt der Wertverlust pro Ausschussstück stark.
Vakuumdruckguss lohnt sich, wenn die Wände dünn sind, die Geometrie komplex ist oder das Teil dem Druck standhalten oder eine Wärmebehandlung überstehen muss. Drei Gruppen dominieren das Auftragsbuch.
Gehäuse vereinen eine große projizierte Fläche, dünne Wände, Dichtungsflansche und strenge Leckgrenzwerte. Porosität an einem Flansch oder einer Schweißnaht ist eher ein Sicherheitsproblem als ein kosmetisches. Die Designseite wird in unserem Hinweis behandelt wie Batteriegehäuse und -abdeckungen zur Sicherheit von Fahrzeugen mit neuer Energie beitragen .
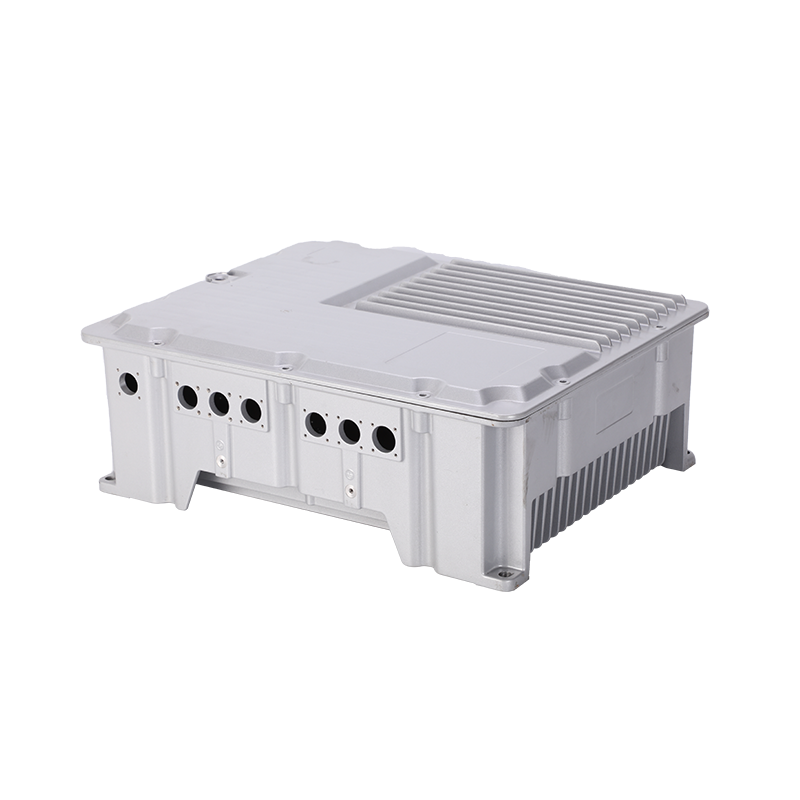
 Batteriegehäuse und Abdeckung für New Energy/Elektroautos Batteriegehäuse und Abdeckung für New Energy/Elektroautos Produkt anzeigen →
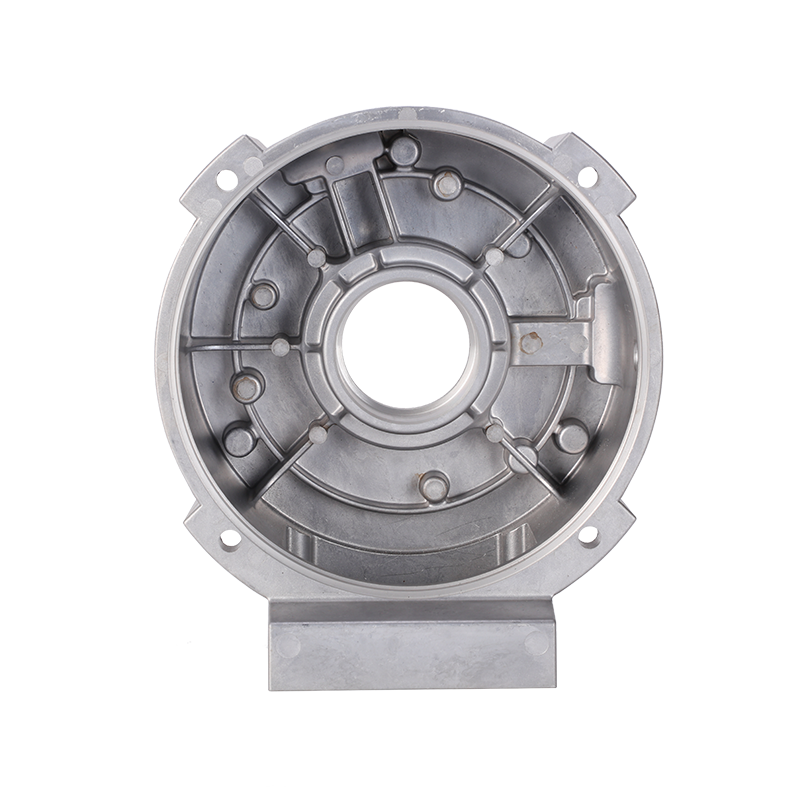
Diese Teile müssen die Lagersitze konzentrisch halten, Wärme ableiten und häufig Kühlkanäle integrieren. Dichteres Metall um Lagersitze und Dichtflächen reduziert die Bearbeitungszugabe und den Ausschuss nach der Bearbeitung.
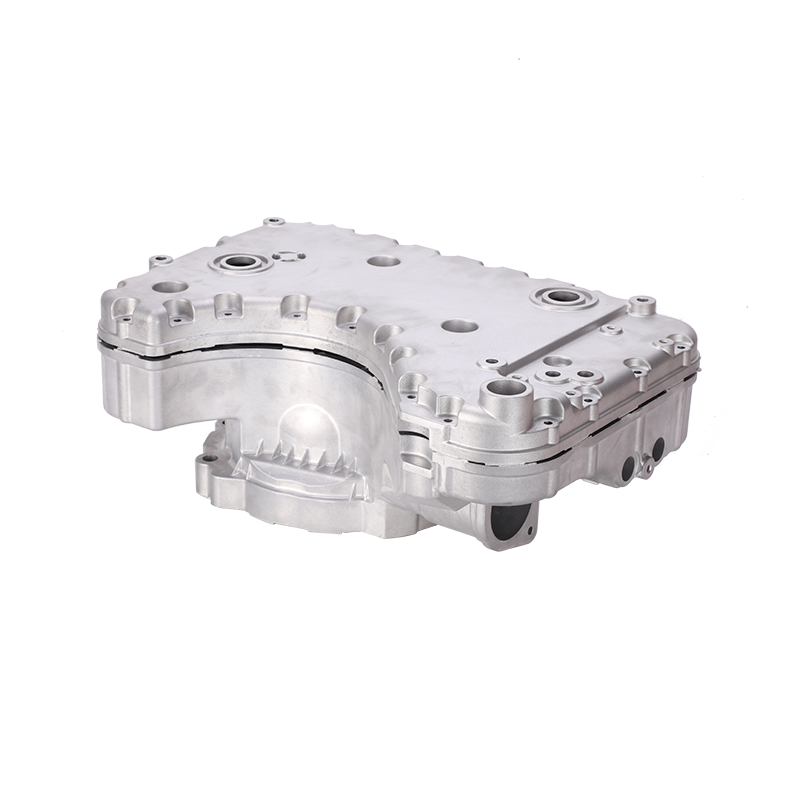
 Elektromotorgehäuse, Statorrahmen, Aluminiumdruckguss Elektromotorgehäuse, Statorrahmen, Aluminiumdruckguss Produkt anzeigen →
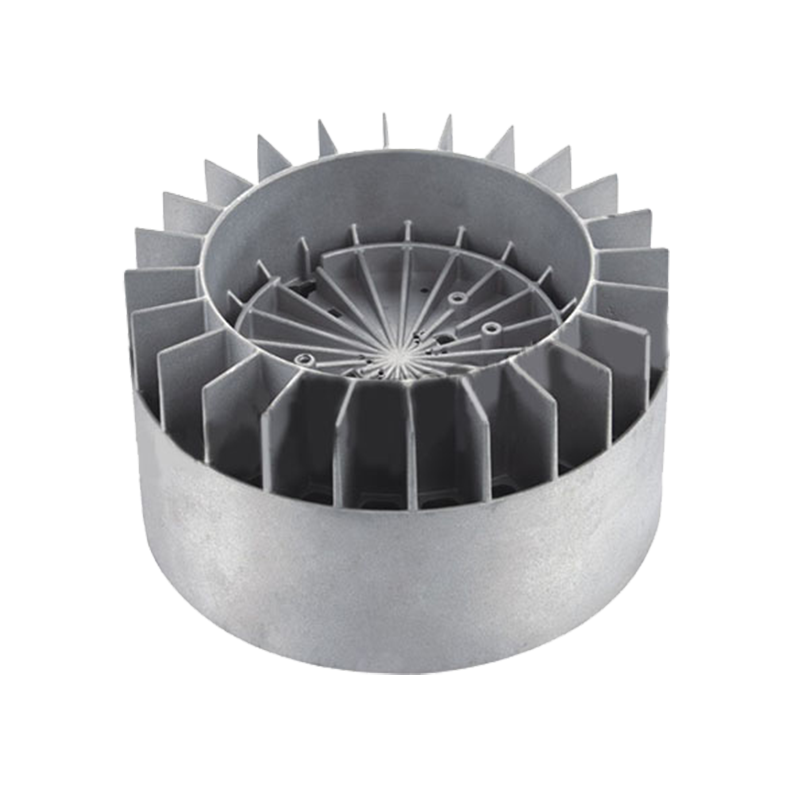
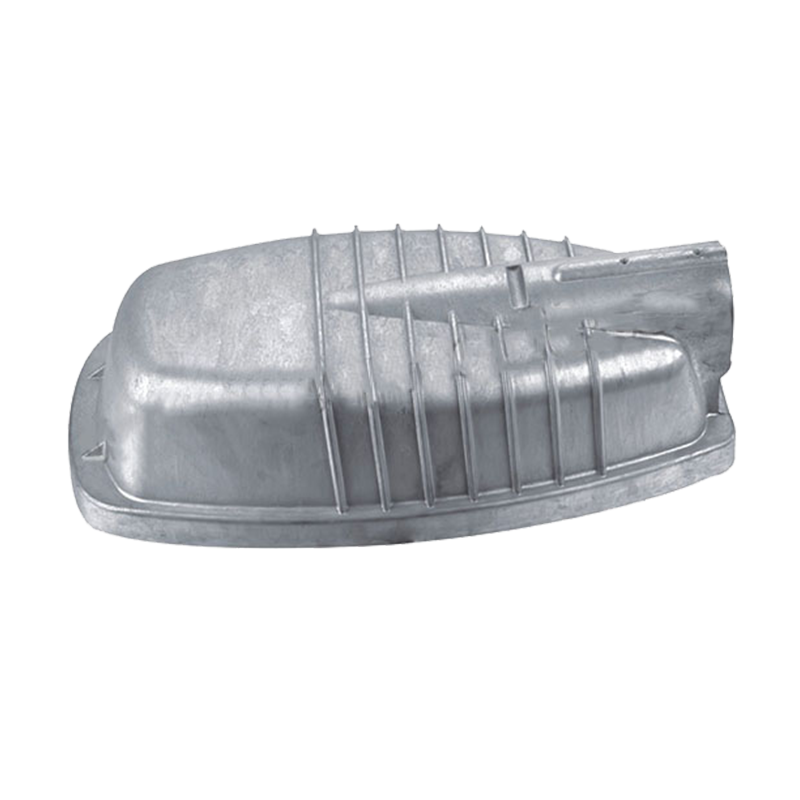
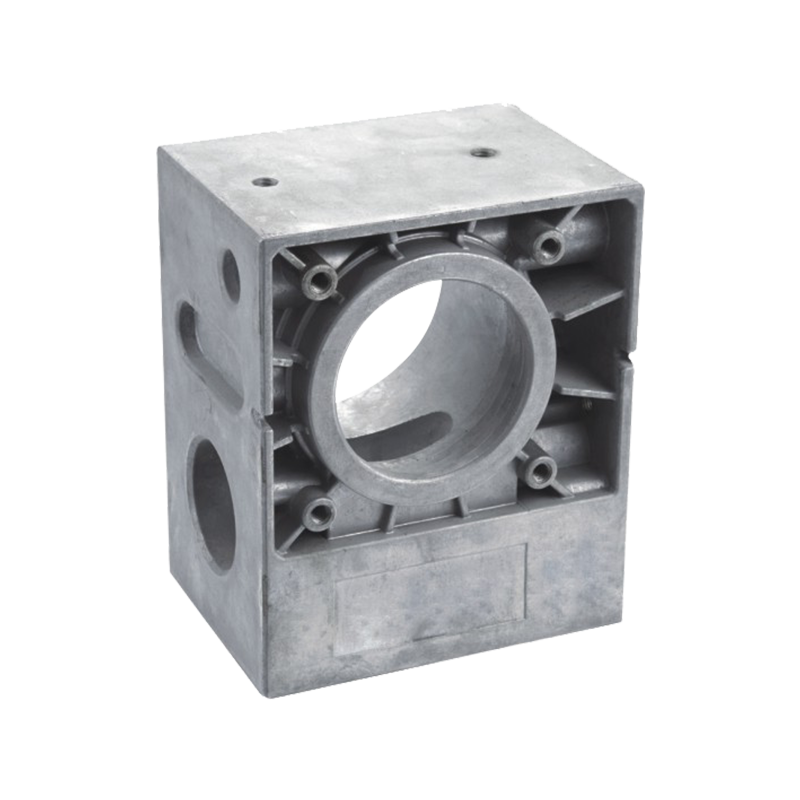
LED-Gehäuse und Kühlkörper, Getriebe- und Hebekomponenten, Steuerventile und Pneumatikteile folgen der gleichen Logik: dünnere Wände, weniger Nadellöcher nach der Beschichtung, bessere Druckdichtigkeit.
Indikative Aufteilung von vakuumunterstützten und Hochvakuumarbeiten in einem gemischten Auftragsbestand aus der Automobil- und Industriebranche.
Käufer, die Vakuum als universelles Upgrade betrachten, zahlen in der Regel für Werkzeuge, die sie nicht verwenden können. Es lohnt sich, sich über die Grenzen im Klaren zu sein.
Der Prozess liefert nur, wenn die Einkaufsspezifikation dies unterstützt. Vier Punkte sind es wert, in die Anfrage aufgenommen zu werden.
Ningbo Jieda Molding & Machine fertigt in seinem Werk in Beilun Aluminium- und Zink-Druck- und Gussteile mit hauseigener CNC-Bearbeitung, Pulverbeschichtung und Eloxierung, IATF16949-Zertifizierung und Kaltkammermaschinen von 200 t bis 1.600 t. Auf der Formseite dieser Kette entscheidet sich ein Vakuumprogramm.
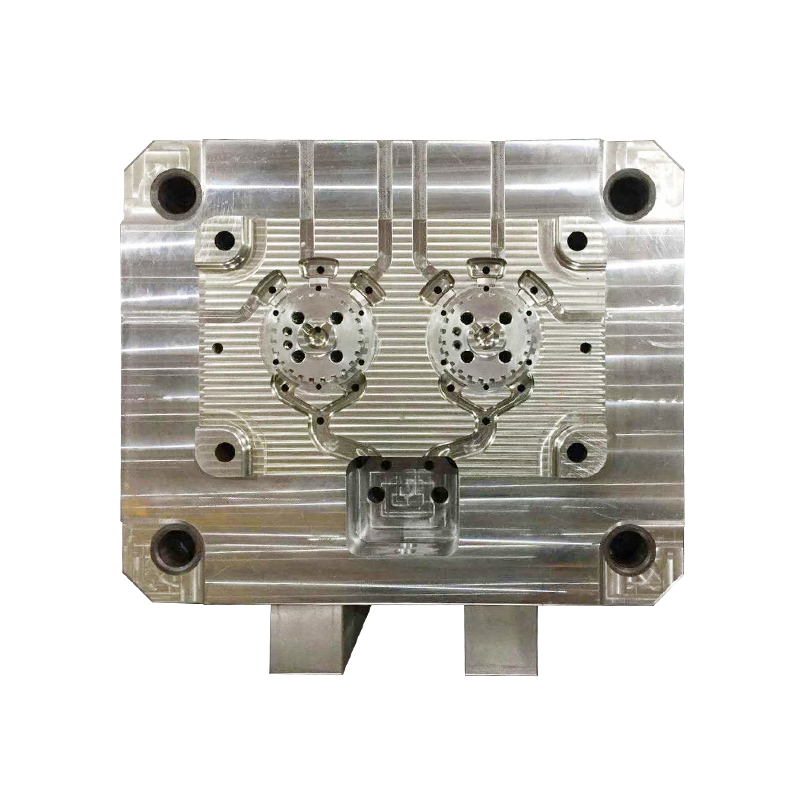
 Aluminium-Druckgussformen nach Maß Hochdruck Aluminium-Druckgussformen nach Maß Hochdruck Produkt anzeigen →
Sie können mehr darüber lesen Unternehmen und dessen Druckgussbetrieb wenn Sie die Kapazität oder die Eignung der Ausrüstung überprüfen müssen.
Nein. Beim vakuumunterstützten Gießen wird ein moderates Vakuum verwendet, normalerweise 200–500 mbar, hauptsächlich um die Entlüftungsöffnungen zu unterstützen. Beim Hochvakuumgießen wird die Kavität auf 50-100 mbar gezogen und ist die Variante, die Wärmebehandlung, Schweißen und zuverlässige Druckdichtigkeit realistisch macht. Wenn ein Lieferant Vakuum-Druckguss anbietet, fragen Sie nach dem gemessenen Hohlraumdruck.
Standard-Al-Si-Legierungen wie A380 oder ADC12 gewinnen vor allem an Ausschussquote und Oberflächenqualität. Strukturlegierungen mit niedrigem Eisen- und kontrolliertem Mangangehalt, die für dünnwandige und wärmebehandelbare Teile verwendet werden, gewinnen viel mehr; Sie sind der Grund für die Entwicklung von Hochvakuumsystemen. Zinklegierungen können auch im Vakuum gegossen werden, allerdings ist der Vorteil geringer, da Zink leichter fließt.
Nein. Es verringert die Wahrscheinlichkeit großer Gasporen, es treten jedoch weiterhin Schrumpfporosität, Kaltabschlüsse und Einschlüsse auf. Die meisten Programme führen weiterhin Röntgenproben und 100 % Dichtheitsprüfungen an druckdichten Teilen durch und verwenden stattdessen das Vakuumprotokoll, um die Prozessstabilität nachzuweisen.
Wenn das Teil Druck aushalten, wärmebehandelt oder geschweißt werden muss, normalerweise ja; Die Alternative ist ein anderer Prozess oder ein Imprägnierungsschritt. Bei einem einfachen, dickwandigen, drucklosen Teil machen sich die zusätzlichen 10–25 % der Werkzeugkosten selten bezahlt.
Der Vorteil des Vakuumdruckgusses besteht nicht nur aus einem einzigen Merkmal. Es ist eine Änderung dessen, was der Prozess versprechen darf: ein Gussstück, das dem Druck standhält, einen Wärmebehandlungszyklus übersteht, eine Beschichtung ohne Blasenbildung akzeptiert und die Bearbeitung mit einer vorhersehbaren Ausschussrate erreicht. Wenn Ihr nächstes Teil anhand einer Dichtheitsprüfung oder einer Ermüdungsanforderung beurteilt wird, lohnt sich diese Änderung. Wenn es sich um eine Klammer handelt, ist dies wahrscheinlich nicht der Fall.
Bist du bereit zu ZUSAMMENARBEITEN Mit Jieda?
* Ihre E -Mail ist bei uns sicher, wir spam nicht.
Produkte
Kontaktinformationen
nbjd011@126.com
+86-574-86115705
Nr. 58 Mold Road, DAQI Technology Industrial Zone, Bezirk Beilun, Ningbo